Management quotidien : les rituels qui transforment une mauvaise heure en action le jour même
Ce pilier évalue le rythme qui relie ce qui se passe sur la ligne aux personnes qui peuvent y remédier : réunions, passations de consignes, tableaux, escalade et routine quotidienne des agents de maîtrise et des managers. Une usine peut avoir de bonnes données et perdre malgré tout sa journée si personne n'agit avant le poste suivant.
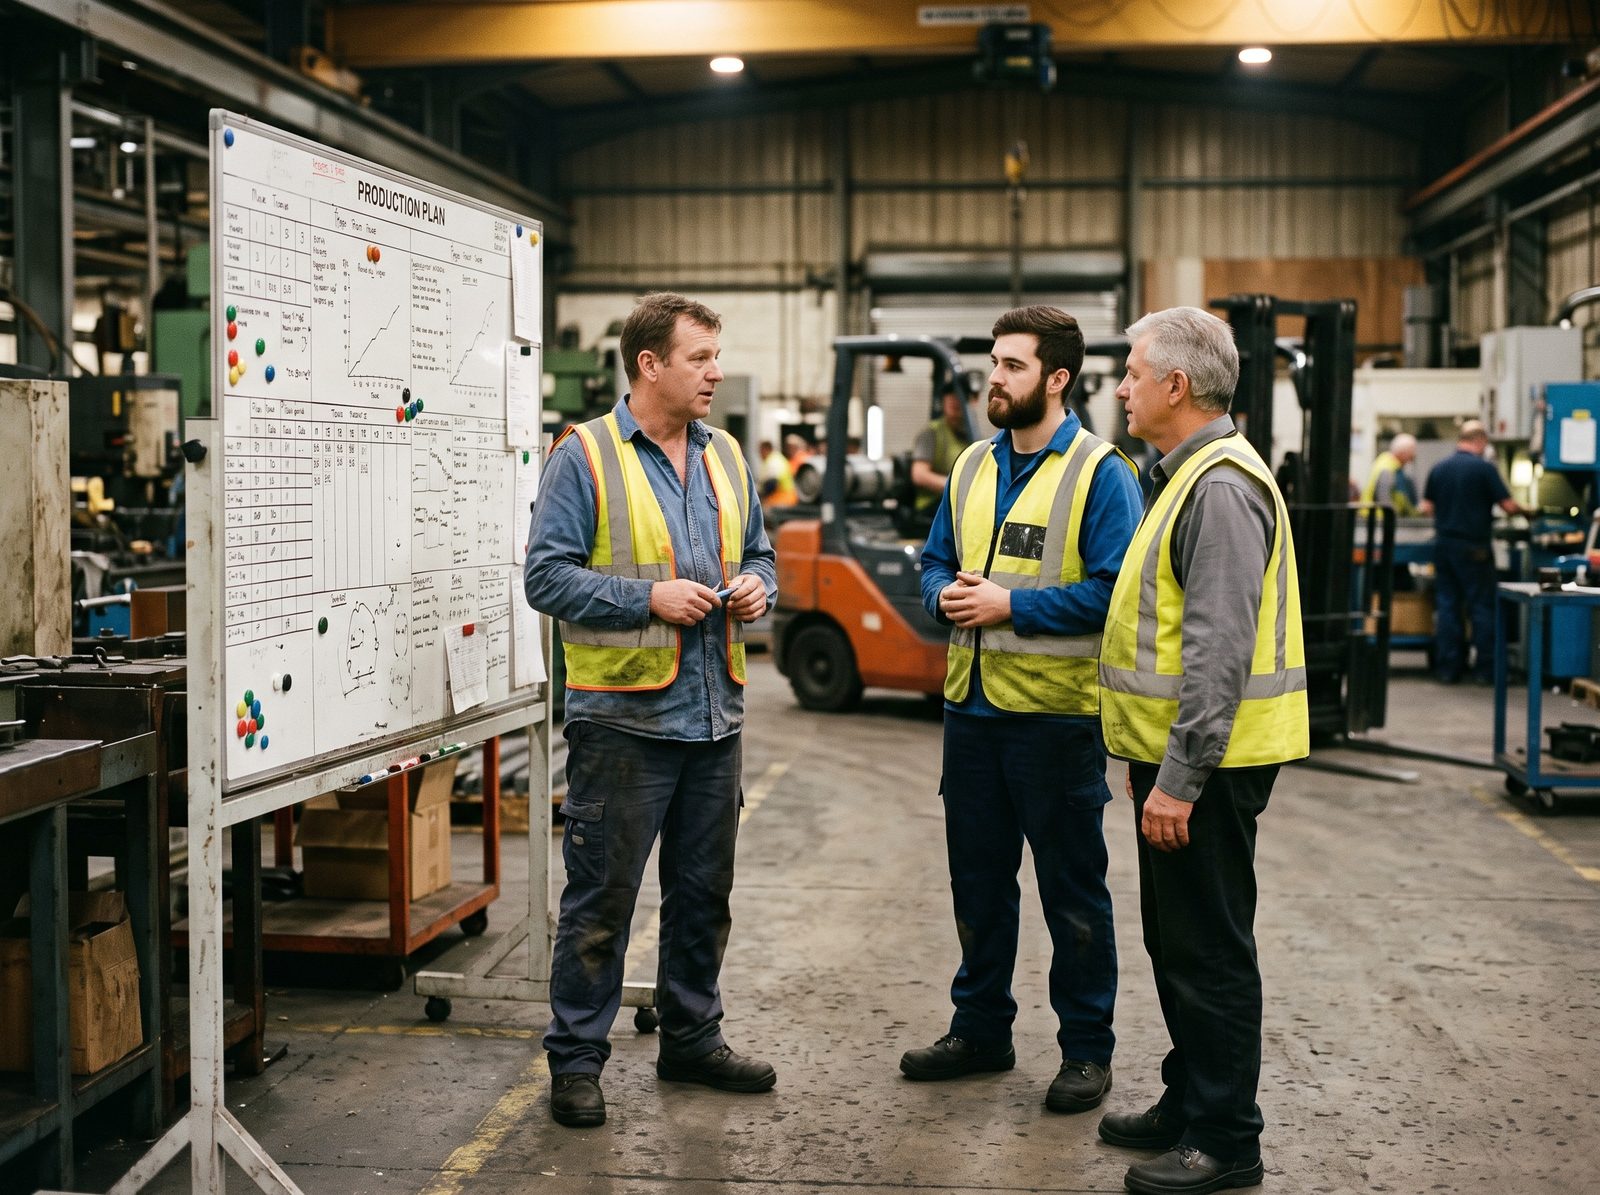
Ce que couvre le management quotidien, et pourquoi il détermine la vitesse de réaction d'une usine
Les pertes surviennent en quelques minutes. La plupart des systèmes de management les examinent en semaines. Le management quotidien est la couche intermédiaire : l'ensemble des rituels fixes qui garantit qu'un problème repéré à 7 h 40 parvient avant la fin de la journée à quelqu'un qui a l'autorité pour le résoudre, et que l'équipe qui l'a soulevé reçoit une réponse.
Il pèse lourd parce que tous les autres piliers en dépendent pour fonctionner. Les données de pertes ne servent que si une réunion les examine. Une méthode d'analyse des causes racines n'est utilisée que si une règle d'escalade la déclenche. Les actions d'amélioration ne se clôturent que si un rituel les passe en revue. Sans management quotidien, ces pratiques existent sur le papier et s'appliquent quand quelqu'un a le temps.
Il détermine aussi à quoi sert la journée d'un agent de maîtrise. Sans rituels définis, les agents de maîtrise basculent par défaut dans le mode pompier, et l'usine dépend de quelques personnes qui savent qui appeler. Avec eux, l'usine fonctionne de la même façon la nuit que le jour, et de la même façon quand le directeur d'usine est en congé.
Rien de tout cela n'exige de logiciel. Chaque pratique de ce pilier peut fonctionner avec un tableau blanc et un formulaire imprimé. Ce que l'évaluation mesure, c'est si le rituel est réellement suivi, et s'il aboutit à une décision.
Les cinq niveaux tels que vous les verriez sur le terrain
Servez-vous du tableau pour situer votre usine avant de passer l'évaluation, puis comparez avec l'indice de votre pilier. Gardez en tête la règle du pilier le plus faible, présentée sur la page des niveaux : une usine ne peut pas se situer plus d'un niveau au-dessus de son pilier le plus faible, quelle que soit la solidité des autres.
| Niveau | Ce que vous voyez sur le terrain | À quoi ressemblent les chiffres en réunion |
|---|---|---|
| 1 Réactif | Pas de réunion régulière. La passation de consignes se fait à l'oral ou pas du tout. Les tableaux sont absents ou vieux de plusieurs semaines. Qui est appelé en cas de panne dépend de qui est de poste. Les agents de maîtrise passent la journée à éteindre des incendies. | Les problèmes surgissent quand quelqu'un se plaint. Le même sujet revient semaine après semaine sans responsable, et personne ne peut dire s'il a jamais reçu de réponse. |
| 2 Conscient | Une réunion de production quotidienne existe, mais son heure de début et ses participants varient, et elle saute quand le responsable est absent. Les notes de passation sont en texte libre. Les tableaux sont mis à jour quand quelqu'un y pense. | De longues réunions où l'on lit à voix haute les chiffres de la veille. Les problèmes sont listés mais rarement attribués. Les actions dorment dans des comptes rendus que peu de gens lisent. |
| 3 Structuré | Une réunion d'usine quotidienne avec un ordre du jour fixe : sécurité, qualité, production, problèmes. Un formulaire de passation standard. Tableaux mis à jour à chaque poste. Règles d'escalade écrites pour les pannes et les alertes qualité. Les agents de maîtrise ont une routine écrite. | Les résultats de la veille par rapport au plan, avec un responsable pour chaque problème. La réunion d'usine découvre elle-même les problèmes au lieu de les recevoir du terrain : elle dure longtemps et entre dans le détail. |
| 4 Proactif | Réunions en cascade (ligne, atelier, usine) à heures fixes, de moins de 15 minutes chacune. Passation en face à face à la ligne, devant le tableau. Tableaux horaires remplis par l'équipe. Une matrice d'escalade avec déclencheurs temporels, appliquée dans les faits. Standard de travail du manager avec audits par niveaux. | Chaque niveau reçoit des problèmes déjà filtrés par le niveau inférieur. La réunion d'usine consacre son temps à l'aide dont les lignes ont besoin, et les problèmes escaladés sont suivis jusqu'à leur réponse. |
| 5 Excellent | Un ordre du jour standard à chaque niveau, avec suivi des présences. Les passations sont observées et les manques traités comme des problèmes. Les tableaux ont la même présentation sur toutes les lignes et sont vérifiés lors des audits. L'escalade se déclenche à partir des données en temps réel. Le standard de travail du manager s'applique jusqu'au directeur d'usine. | Les délais de réponse aux escalades et le respect des réunions sont mesurés et analysés. Les réponses aux problèmes escaladés redescendent les niveaux en un à deux jours. |
Les cinq questions et les erreurs d'auto-évaluation
Sur ce pilier, l'auto-évaluation dérive facilement, parce que le rituel est généralement écrit quelque part et que la personne qui répond assiste à la réunion la mieux tenue de la journée. Chaque test ci-dessous prend moins d'une semaine et ne demande qu'un carnet et une montre.
1. Existe-t-il une réunion quotidienne de performance structurée ? Nous demandons si les problèmes circulent de la ligne jusqu'à quelqu'un qui peut décider, le jour même. Les usines se surestiment en décrivant la conception de leur cascade plutôt que sa pratique : la réunion de ligne qui saute quand la ligne est chargée, ou une réunion d'usine qui dure 45 minutes parce qu'elle fait le travail que les niveaux inférieurs n'ont pas fait.
Prenez trois problèmes discutés en réunion d'usine cette semaine. Pour chacun, cherchez où il a été soulevé en premier : par une équipe de ligne, ou découvert en réunion d'usine. Vérifiez ensuite si une réponse est revenue à ceux qui l'ont soulevé. Chronométrez chaque réunion de la cascade pendant cinq jours avec votre téléphone, et notez aussi l'heure de début.
2. Comment se déroule la passation de consignes ? Nous demandons si le poste entrant démarre avec tout ce dont il a besoin, et si chaque point ouvert sort de la passation avec un nom. La surestimation habituelle : un formulaire standard existe, mais il est rempli après le départ du chef d'équipe sortant, ou recopié de la veille.
Observez trois passations sur le goulot. Notez si les deux chefs d'équipe sont présents, s'ils se tiennent devant le tableau et si chaque point ouvert est confié à une personne nommée. Trente minutes plus tard, demandez au chef d'équipe entrant de lister les points ouverts sans regarder le formulaire.
3. À quoi ressemble le management visuel à la ligne ? Nous demandons si quelqu'un qui passe peut voir si la ligne est dans le plan et ce qui ne va pas. La surestimation vient de tableaux mis à jour par l'agent de maîtrise plutôt que par l'équipe, ou de colonnes horaires remplies en fin de poste. La sous-estimation existe aussi : des usines dotées d'un tableau papier bien utilisé supposent parfois que le Niveau 4 exige des écrans. Ce n'est pas le cas.
Demandez à quelqu'un d'un autre service de regarder le tableau du goulot pendant dix secondes et de vous dire si la ligne est en avance ou en retard, et quel est le principal problème. Parcourez ensuite l'usine et lisez la date sur chaque tableau. Tout tableau en retard de plus d'un poste apprend aux gens à ignorer les tableaux.
4. Comment les anomalies sont-elles escaladées ? Nous demandons si l'escalade suit des règles écrites avec des déclencheurs temporels, et si ces règles sont appliquées. Une matrice au mur que personne ne suit relève du Niveau 2 dans les faits, quoi que dise la plastification.
Prenez les trois arrêts les plus longs du mois dernier. Pour chacun, reconstituez l'heure de début, l'heure d'arrivée du technicien, et le moment où l'agent de maîtrise puis le niveau suivant ont été prévenus. Comparez ces heures avec votre matrice d'escalade. Si vous ne parvenez pas du tout à reconstituer les heures, vous avez votre réponse.
5. Les agents de maîtrise et les managers suivent-ils une routine quotidienne définie ? C'est le standard de travail du manager. Nous demandons si les journées des managers ont une structure protégée, incluant du temps terrain et des contrôles, et si quelqu'un en examine le respect. Les usines se surestiment en répondant à partir de la routine écrite plutôt que de l'agenda.
Pendant trois jours, demandez à chaque agent de maîtrise de noter ce qu'il faisait réellement à chaque horaire prévu par sa routine écrite. Regardez l'agenda du directeur d'usine sur les mêmes jours : la tournée terrain y figure-t-elle, et a-t-elle eu lieu ? L'écart entre la routine et les notes donne le score honnête.
Ce que font différemment les usines de Niveau 4
Les usines de Niveau 4 en management quotidien ne tiennent pas plus de réunions que les autres. Elles en tiennent de plus courtes, dans un ordre fixe, avec une règle stricte sur le rôle de chaque niveau. Voici les pratiques qui les distinguent.
- Une séquence minutée. Les réunions de ligne se terminent avant le début de la réunion d'atelier, et la réunion d'atelier avant la réunion d'usine. Par exemple : lignes à 8 h 00, atelier à 8 h 20, usine à 8 h 40. Chaque niveau travaille à partir de ce que le niveau inférieur lui a remonté.
- Debout, devant le tableau, avec un minuteur. Quinze minutes sont un plafond, pas un objectif. Un sujet qui demande plus de temps sort de la réunion avec un responsable et un créneau, et n'y est plus discuté.
- Le même ordre du jour à chaque niveau. Sécurité, qualité, production, problèmes, dans cet ordre, pour que n'importe qui, de n'importe quel niveau, puisse rejoindre n'importe quelle réunion et la suivre.
- Une règle écrite pour escalader. Un problème remonte le jour même lorsqu'il exige une autorité, un budget ou un autre service que le niveau ne maîtrise pas. Tout le reste se règle là où il a été soulevé.
- Une liste de problèmes avec une date de retour. Chaque problème escaladé est enregistré avec sa date d'émission, qui l'a soulevé, son responsable, son échéance et la date à laquelle la réponse est revenue à l'équipe. La dernière colonne est celle qui manque à la plupart des usines.
- La passation comme une réunion de cinq minutes. En face à face, devant le tableau, les deux chefs d'équipe présents. Chaque point ouvert est confié à une personne nommée, et le chef d'équipe entrant signe le formulaire.
- Une escalade avec déclencheurs temporels et une troisième marche. Par exemple : un arrêt de plus de 10 minutes fait appeler le technicien, de plus de 30 minutes l'agent de maîtrise, au-delà d'une limite plus longue fixée par l'usine le responsable de production. Les blocages qualité et les ruptures de matière ont leurs propres lignes sur la même page.
- Des audits par niveaux intégrés au rituel. Chaque niveau vérifie quelques points standard à la ligne selon une fréquence définie : les chefs d'équipe chaque jour, les agents de maîtrise et les managers moins souvent. Les constats alimentent la liste des problèmes plutôt qu'un rapport séparé.
Un plan à 90 jours pour gagner un niveau
Votre rapport donne une action précise pour chacune des cinq questions. Le plan ci-dessous les combine pour une usine dont la réunion quotidienne existe mais varie, avec des passations en format libre et une escalade par coup de téléphone. Commencez par la ligne goulot et un agent de maîtrise ; ajoutez des lignes quand la première tient depuis un mois.
- Semaines 1–2Recensez toutes les réunions qui concernent la production aujourd'hui : qui, quand, combien de temps, ce qui y est décidé. Fixez une heure et un lieu pour la réunion quotidienne et rédigez l'ordre du jour en quatre rubriques. Commencez à la chronométrer. Rédigez une page par ligne indiquant qui appeler en cas de panne, de problème qualité ou de rupture de matière, pour chaque poste, avec une règle de délai pour chaque cas, et affichez-la à la ligne.
- Semaines 3–6Ajoutez une réunion de ligne sur le goulot, tenue avant la réunion d'usine et devant le tableau de la ligne. Faites de la passation une réunion de cinq minutes en face à face devant le tableau, avec un formulaire d'une page. Passez le tableau du goulot en horaire, avec une cause en face de chaque heure manquée. Consignez chaque escalade avec l'heure de l'appel et l'heure de la réponse.
- Semaines 7–12Lancez la liste des problèmes avec date de retour et analysez chaque semaine les délais de réponse. Ajustez les déclencheurs d'escalade à partir du journal. Rédigez sur une page la routine quotidienne de chaque agent de maîtrise et ajoutez un court audit par niveaux portant sur quelques points standard. En semaine 12, refaites les cinq autotests ci-dessus et repassez l'évaluation.
Qui porte quoi pendant les 90 jours :
- Directeur d'usine : protège les horaires des réunions, participe chaque jour au niveau usine et commence à suivre sa propre routine écrite.
- Responsable de production : l'ordre du jour, la séquence des niveaux, la liste des problèmes et l'analyse hebdomadaire des délais de réponse.
- Chefs d'équipe : la réunion de ligne, le tableau horaire et la passation.
- Responsables maintenance et qualité : participent au niveau où leurs problèmes apparaissent et répondent dans les délais fixés par les déclencheurs d'escalade.
- Responsable amélioration continue : observe chaque semaine un échantillon de réunions et de passations et coache ceux qui les animent.
Les preuves qu'examine le jury lors de la vérification
Le management quotidien est facile à décrire et difficile à simuler sur plusieurs semaines : c'est pourquoi, lors de la vérification, les jurés demandent des traces couvrant plusieurs semaines. Un rituel qui existe laisse des traces chaque jour.
- Le planning des réunions montrant la séquence des niveaux et les horaires, avec les feuilles de présence sur au moins quelques semaines.
- Des photos d'un tableau de niveau avec sa liste de problèmes, montrant les dates d'émission et les dates de réponse.
- Des formulaires de passation de postes consécutifs sur une semaine, avec des noms en face des points ouverts.
- La matrice d'escalade telle qu'affichée à la ligne, et le journal des escalades réelles avec les heures d'appel et de réponse.
- Des tableaux horaires sur plusieurs jours consécutifs.
- Le standard de travail écrit des agents de maîtrise et des managers, et des grilles d'audit par niveaux remplies.
- Si vous l'acceptez, un court enregistrement d'une réunion de ligne telle qu'elle se déroule habituellement.
Ce qui ne compte pas : un modèle d'ordre du jour sans trace d'utilisation, des comptes rendus tapés après coup comme seule trace, une matrice d'escalade sans journal, ou un standard de travail réservé aux agents de maîtrise si vous revendiquez le Niveau 5. Pendant l'entretien, attendez-vous à devoir suivre un problème escaladé depuis la ligne jusqu'à sa réponse.
Les pièges qui bloquent les usines sur ce pilier
- Des réunions qui rendent compte au lieu de décider. On y lit des chiffres que tout le monde aurait pu lire sur le tableau. Demandez à chaque niveau de terminer par une liste de décisions et d'escalades ; si la liste reste vide pendant une semaine, la réunion est à repenser.
- La réunion n'a lieu que quand le chef est là. Si la réunion quotidienne saute quand le directeur d'usine est en déplacement, le rituel appartient à une personne, pas à l'usine.
- Une escalade sans retour. Les équipes remontent des problèmes pendant quelques semaines, n'entendent rien et cessent de les remonter. Le silence ressemble alors à une amélioration.
- Trop de niveaux pour la taille de l'usine. Une petite usine avec un seul agent de maîtrise n'a pas besoin de trois niveaux de réunion. Deux niveaux tenus de façon fiable valent mieux que trois tenus de temps en temps.
- Des tableaux qui servent de papier peint. Plusieurs tableaux par ligne, chacun lancé par une initiative différente et aucun à jour. Un seul tableau par ligne, bien tenu, vaut davantage.
- Des formulaires de passation remplis seul. Le formulaire devient un rituel vide et la vraie passation se fait sur le parking, ou pas du tout.
- Un standard de travail du manager utilisé pour contrôler. Quand les revues de respect servent à prendre les gens en défaut, les agents de maîtrise remplissent la grille et cessent de faire la tournée.
Pour aller plus loin
Évaluez votre usine avec l'évaluation FEI : elle prend 12 à 15 minutes et vous donne l'indice de ce pilier ainsi qu'une action à 90 jours pour vos plus grands écarts. Si votre rapport montre des rituels solides mais des données faibles, lisez d'abord visibilité de la performance. Sinon, le pilier suivant est la résolution de problèmes sur les pertes et les arrêts, qui traite de ce que devient un problème une fois que vos rituels l'ont escaladé.
Questions
Nous sommes une petite usine avec un seul agent de maîtrise. Les réunions en cascade nous concernent-elles ?
Le principe, oui : les problèmes de la ligne doivent parvenir le jour même à qui peut décider, et les réponses doivent revenir. Dans une petite usine, cela peut être une réunion d'équipe à la ligne suivie d'une courte réunion avec le directeur d'usine. Deux niveaux tenus chaque jour répondent à l'intention de la réponse de Niveau 4.
Combien de temps doit durer une réunion quotidienne ?
La réponse de Niveau 4 fixe chaque niveau à moins de 15 minutes. Ce n'est possible que si la réunion se tient debout devant un tableau, suit un ordre du jour fixe et renvoie tout ce qui demande discussion vers un créneau séparé, avec un responsable.
Faut-il des écrans pour le management visuel de Niveau 4 ?
Non. La réponse de Niveau 4 à la question sur le management visuel est un tableau horaire prévu/réalisé rempli par l'équipe, avec une cause pour chaque écart. Un tableau blanc suffit. Même le Niveau 5 sur cette question demande des tableaux standardisés qui font apparaître les anomalies d'un coup d'œil, pas des écrans. Les données en temps réel ne deviennent nécessaires que sur la question de l'escalade, au Niveau 5.
Quelle différence entre standard de travail du manager et audits par niveaux ?
Le standard de travail du manager est la routine quotidienne et hebdomadaire écrite d'un agent de maîtrise ou d'un manager : tournée, réunions, contrôles, coaching. Les audits par niveaux (layered process audits) en sont un élément : de courts contrôles de quelques points standard à la ligne, réalisés par plusieurs niveaux hiérarchiques selon une fréquence définie. Une usine peut avoir un standard de travail du manager sans audits, ce qui correspond au Niveau 3 ; l'association avec des contrôles de respect correspond au Niveau 4.
Comment cela fonctionne-t-il dans une usine en 3x8 ou en continu ?
Le niveau ligne se réunit au début de chaque poste, et la passation fait le lien entre les postes. Le niveau usine se réunit une fois par jour à heure fixe et couvre les 24 heures précédentes. Les problèmes du poste de nuit lui parviennent par le formulaire de passation et la liste des problèmes : c'est pourquoi l'un et l'autre ont besoin de responsables nommés plutôt que de simples notes.