Nível 2: Consciente
Uma fábrica de Nível 2 tem entre 200 e 399 pontos no Factory Excellence Index. Mede algumas perdas e tem algumas rotinas, mas os dados chegam tarde, os métodos variam de linha para linha e muitas ações ficam em aberto.
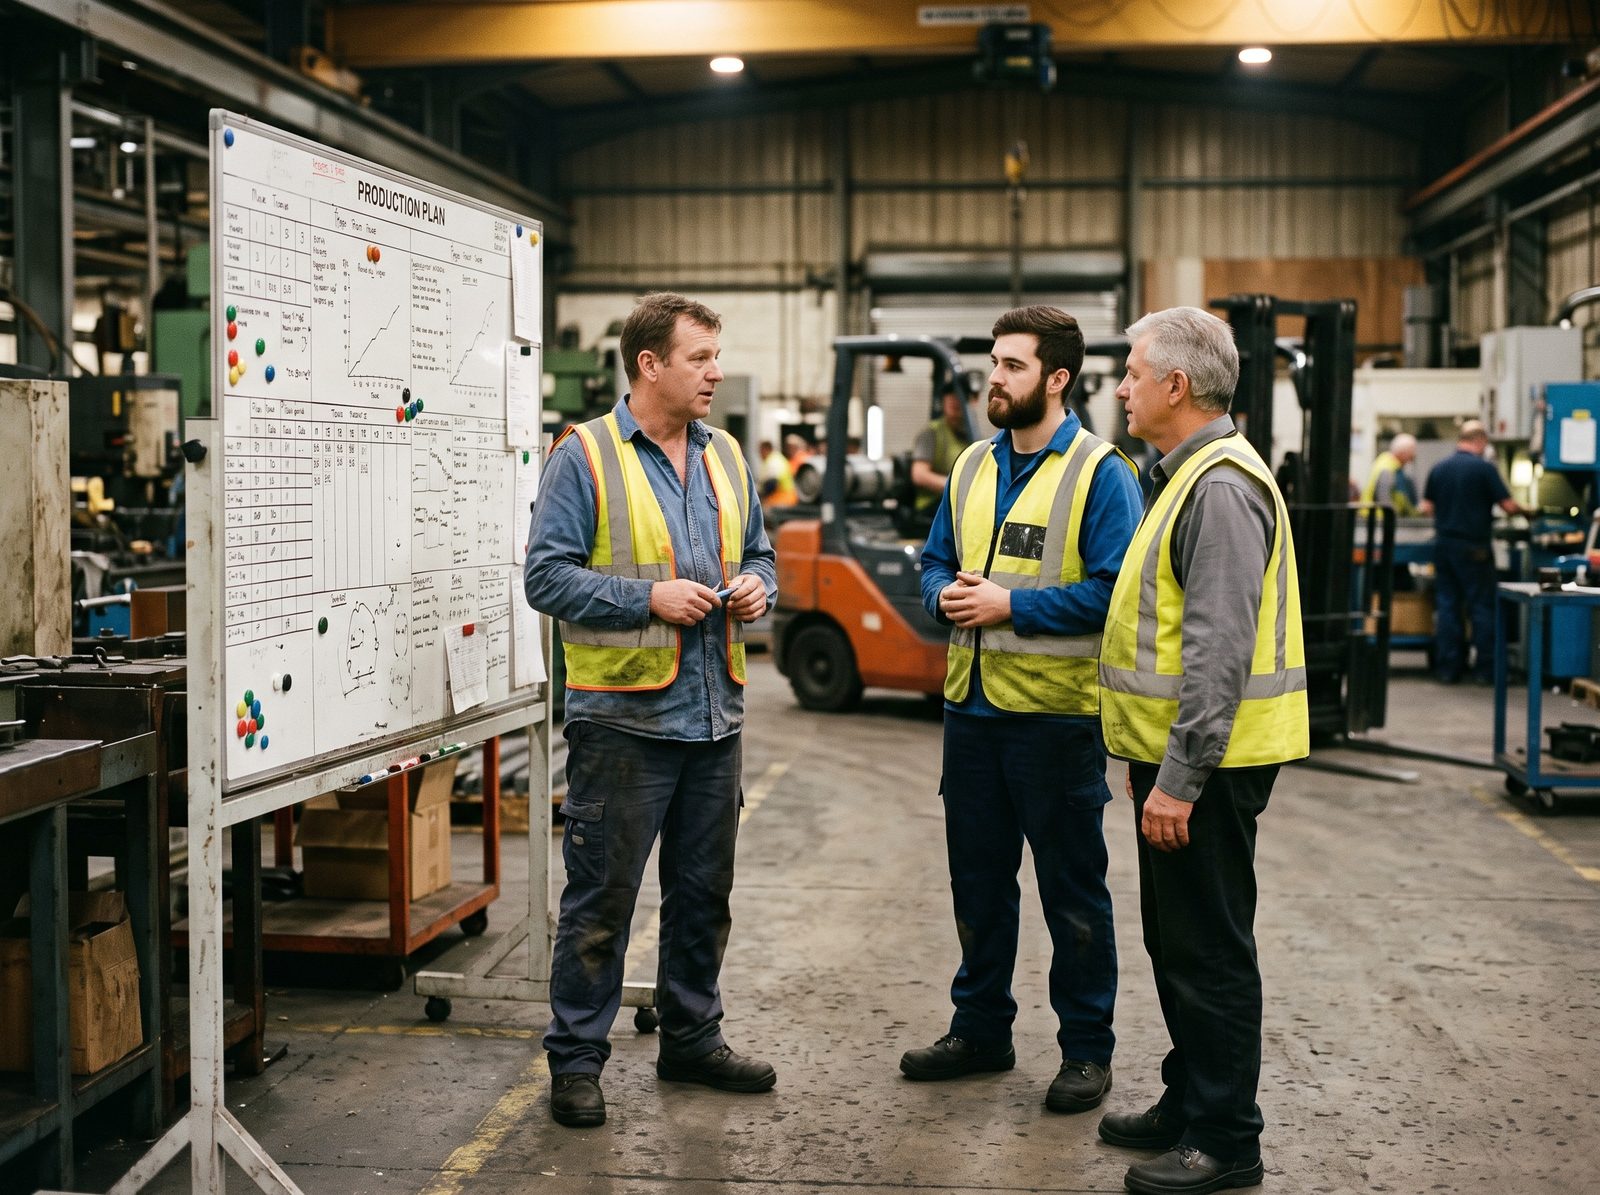
Uma volta de 30 minutos por uma fábrica de Nível 2
Na mudança de turno, o chefe de equipa que sai deixa uma página de notas num caderno junto à linha: «a pinça outra vez a falhar», «faltam etiquetas», um número riscado. O chefe de equipa que entra lê-as sozinho.
Há um quadro, e foi usado há pouco tempo. A produção face ao plano está escrita para segunda e terça; quarta-feira está em branco porque a pessoa que o atualiza foi mudada para outra linha. Os operadores raramente veem um número com menos de um dia.
A reunião diária de produção acontece na maior parte dos dias, mas quem participa e o que se discute depende de quem está presente. Os números da véspera vêm de folhas em papel que alguém passou para uma folha de cálculo, e quando o valor das paragens parece mau, a manutenção contesta-o. A reunião termina com ações anotadas na ata, ao lado das ações da semana passada que continuam em aberto.
Durante a volta, a linha gargalo para. O operador sabe a quem ligar e liga, mas não há regra sobre quando passar ao nível seguinte se o técnico não aparecer. A paragem vai para a folha em papel com uma hora de início e a palavra «manutenção». A janela de manutenção planeada desta máquina foi adiada na semana passada para acabar uma encomenda urgente.
Uma fábrica de Nível 2 tem a maior parte das peças de um sistema. O que lhe falta é o momento certo e a consistência: a informação chega depois de passado o momento de agir, e cada rotina depende de quem a estiver a conduzir.
Como costumam estar os seis pilares no Nível 2
A tabela segue a segunda resposta-âncora de cada pergunta do modelo. Compare-a com os índices dos pilares no relatório da sua avaliação; a página dos pilares tem as respostas-âncora completas.
| Pilar | Prática típica neste nível |
|---|---|
| Visibilidade do desempenho | Os operadores preenchem folhas em papel por turno, passadas mais tarde para uma folha de cálculo. A linha fica a saber no dia seguinte que estava atrasada. Fala-se de um valor de eficiência ou de OEE, mas cada linha ou turno calcula-o de forma diferente. Os números de produção são aceites, os de paragens são postos em causa. |
| Gestão diária e rotinas de turno | Uma reunião diária de produção com conteúdo e participantes variáveis. Passagem de turno por notas em formato livre. Quadros atualizados de forma irregular. As pessoas sabem a quem ligar, sem regras de tempo. Existem algumas rotinas dos supervisores, mas não estão escritas. |
| Resolução de problemas de perdas e paragens | Totais de paragem revistos mensalmente, com prioridades definidas pela experiência. Causas encontradas em conversa informal; contramedidas verificadas quando alguém se lembra. Existe manutenção planeada, mas é muitas vezes adiada. A duração das mudanças de referência é conhecida por alto, as micro-paragens não são medidas. |
| Motor de melhoria | Projetos ou eventos kaizen ocasionais, sem ligação aos objetivos. Ações registadas em atas, muitas deixadas em aberto. Algumas instruções escritas, muitas vezes desatualizadas. Ganhos estimados pelo líder do projeto; muitos resultados regridem. |
| Pessoas e responsabilização no chão de fábrica | Existem registos de formação e os chefes de equipa recebem formação ocasional. Os operadores sugerem ideias de vez em quando, com pouco retorno. Agradecimentos informais. Um inquérito anual. |
| Fundamentos de dados e conectividade | Alguns mostradores locais nas máquinas, ou dados de PLC que não são recolhidos. Tempos de ciclo ideais desconhecidos ou retirados da chapa de características. Dados passados à mão para o ERP e guardados em pastas partilhadas. Aplica-se a política de TI, mas não está adaptada ao chão de fábrica. |
O que mantém as fábricas no Nível 2
- Dados de ontem, memória da semana passada. Folhas em papel passadas a computador dias depois fazem com que a reunião discuta paragens de que ninguém se lembra bem. A solução não é uma folha de cálculo melhor; é registar o motivo durante o turno.
- Duas versões de cada número. Quando as linhas calculam a eficiência de formas diferentes e a manutenção mantém o seu próprio registo de paragens, as reuniões gastam o tempo a discutir qual é o número certo. Enquanto não houver uma definição única e uma fonte oficial única, nenhuma perda pode ser priorizada com confiança.
- Ações que vivem nas atas. Uma ação escrita numa ata de reunião não tem ninguém a olhar para ela na semana seguinte. A lista de pendentes cresce, e as pessoas aprendem que acordar uma ação não muda nada.
- Projetos sem objetivo. Eventos kaizen não ligados a uma perda dão à fábrica uma boa semana e pouco mais. Sem ligação a um objetivo da fábrica, ninguém repara quando os resultados regridem.
- A manutenção planeada como a primeira coisa a ceder. Cada adiamento parece razoável no próprio dia. Ao fim de meses, transforma trabalho planeado em trabalho de avaria.
Cinco ações que levam uma fábrica ao Nível 3
O Nível 3 é aquele em que as rotinas e as definições estão escritas e são seguidas. Estas ações retomam a segunda «próxima ação» das perguntas relevantes do modelo, numa ordem que constrói um ciclo semanal que funciona.
- Mês 1: pôr a reunião a funcionarEscreva a ordem de trabalhos, fixe a lista de participantes e comece a horas todos os dias durante um mês inteiro, incluindo os dias em que o diretor de fábrica está ausente. Ao mesmo tempo, transforme as notas de passagem de turno num formulário de uma página com campos fixos: estado, problemas em aberto, segurança, qualidade, materiais.
- Mês 1: uma definição, uma lista de motivosCompare como cada linha calcula o seu indicador de desempenho, acorde uma definição escrita com a produção, a manutenção e a área financeira (incluindo o que conta como tempo planeado) e recalcule o último mês com ela. Transforme quatro semanas de registos de paragens em texto livre em 15 a 25 códigos de motivo, introduzidos durante o turno. Guarde os códigos e os tempos de ciclo ideais num único sítio.
- Mês 2: o quadro de fim de turnoDesigne uma pessoa por turno para escrever no quadro, no fim do turno, a produção face ao plano e os dois principais motivos de qualquer desvio. O chefe de equipa explica a maior perda ao turno seguinte. Um quadro vazio passa a ser um ponto da reunião da manhã seguinte.
- Mês 2: um Pareto semanal e um métodoConstrua um Pareto semanal do tempo de paragem por motivo para cada linha principal e atribua os três primeiros itens a pessoas nomeadas. Escolha um método de análise (os 5 Porquês chegam para começar), forme os supervisores com um caso real da sua própria linha e use-o em todos os eventos graves.
- Mês 3: uma lista de ações e regras de tempoTire todas as ações das atas e passe-as para uma única lista partilhada: o quê, quem, até quando. Reveja-a na mesma reunião todas as semanas e encerre ou volte a datar cada item. Acrescente regras de tempo à página de escalamento, indicando ao fim de quantos minutos se chama cada nível, e afixe-a na linha.
Depois, volte a fazer a avaliação. Se a pontuação subiu mas o nível não, olhe para os índices dos pilares: a regra do pilar mais fraco pode ser a razão.
O que o Nível 2 significa para o reconhecimento
As fábricas de Nível 2 não são elegíveis para a Factory Excellence Recognition. Recebem o relatório completo, incluindo as três maiores lacunas com uma ação a 90 dias para cada uma, que serve de plano para o trimestre seguinte.
O reconhecimento abre no Nível 3, quando a fábrica pode pedir a verificação e ser considerada pelo júri da sua liga.
O nível global não pode estar mais do que um nível acima do nível do pilar mais fraco. Uma fábrica pode ter 400 pontos ou mais e aparecer mesmo assim no Nível 2, porque um pilar está no Nível 1. O caminho mais rápido para o Nível 3 passa então por subir esse pilar, e não por puxar ainda mais pelos pilares fortes. Consulte a metodologia.
Perguntas
A nossa pontuação está acima de 400, mas o relatório diz Nível 2. Porquê?
Por causa da regra do pilar mais fraco: o nível global não pode estar mais do que um nível acima do pilar mais fraco. Se o índice de um pilar estiver abaixo de 200, esse pilar está no Nível 1 e o nível global fica pelo Nível 2. O relatório mostra todos os índices dos pilares, por isso é fácil encontrar o pilar que define o limite.
Temos de substituir as folhas em papel por um sistema para chegar ao Nível 3?
Não. A resposta de Nível 3 sobre o registo das paragens descreve operadores que registam as paragens durante o turno numa folha de cálculo ou num terminal, escolhendo de uma lista de motivos. Uma folha de cálculo partilhada num computador da linha faz esse trabalho. O que conta é que o motivo seja escolhido durante o turno, e não reconstruído depois.
Em que pilar devemos trabalhar primeiro?
Comece pelas três lacunas que o seu relatório indica. Se quiser um único ponto de partida, ponha a reunião diária a começar a horas todos os dias: dá a todos os outros pilares um sítio onde ser revistos.