Stufe 2: Sensibilisiert
Ein Werk auf Stufe 2 erreicht im Factory Excellence Index zwischen 200 und 399 Punkte. Es misst einige Verluste und pflegt einige Routinen, aber die Daten kommen spät, die Methoden unterscheiden sich von Linie zu Linie, und viele Maßnahmen bleiben offen.
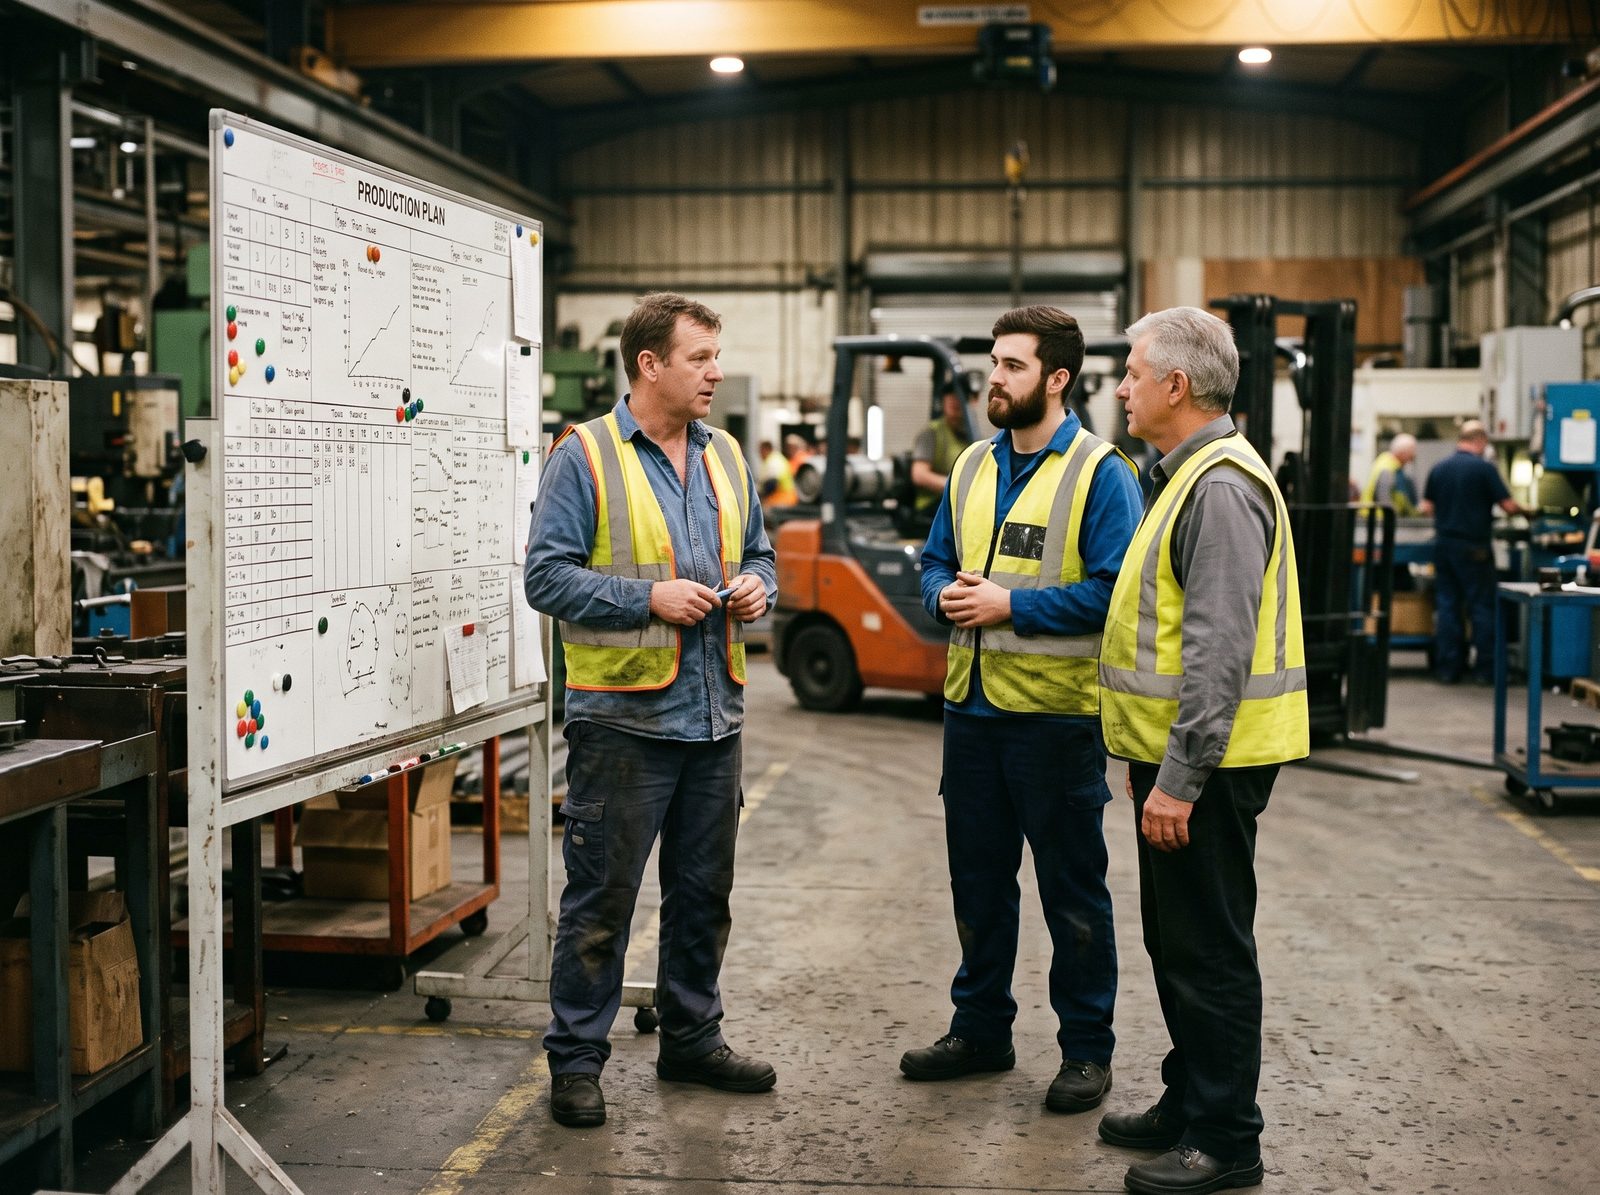
Ein Rundgang von 30 Minuten durch ein Werk auf Stufe 2
Beim Schichtwechsel hinterlässt der abgehende Teamleiter eine Seite Notizen in einem Heft neben der Linie: „Greifer spinnt wieder“, „Etiketten knapp“, eine durchgestrichene Zahl. Der ankommende Teamleiter liest sie allein.
Es gibt eine Tafel, und sie wurde kürzlich benutzt. Die Ausbringung gegenüber dem Plan steht für Montag und Dienstag da; der Mittwoch ist leer, weil die Person, die sie aktualisiert, an eine andere Linie versetzt wurde. Die Bediener sehen selten eine Zahl, die weniger als einen Tag alt ist.
Die tägliche Produktionsbesprechung findet an den meisten Tagen statt, aber wer teilnimmt und was besprochen wird, hängt davon ab, wer da ist. Die gestrigen Zahlen stammen von Papierbögen, die jemand in eine Tabelle abgetippt hat, und wenn die Stillstandszahl schlecht aussieht, bestreitet die Instandhaltung sie. Die Besprechung endet mit Maßnahmen im Protokoll, neben den Maßnahmen der letzten Woche, die noch offen sind.
Während des Rundgangs bleibt die Engpassanlage stehen. Der Bediener weiß, wen er anrufen muss, und ruft an, aber es gibt keine Regel, wann die nächste Ebene zu rufen ist, wenn der Techniker nicht kommt. Der Stillstand landet auf dem Papierbogen mit einer Anfangszeit und dem Wort „Instandhaltung“. Das Zeitfenster für die geplante Instandhaltung dieser Maschine wurde letzte Woche verschoben, um einen Eilauftrag fertigzustellen.
Ein Werk auf Stufe 2 hat die meisten Teile eines Systems. Was ihm fehlt, sind Timing und Beständigkeit: Die Informationen kommen, nachdem der Moment zum Handeln vorbei ist, und jede Routine hängt davon ab, wer sie gerade durchführt.
Wie die sechs Säulen auf Stufe 2 typischerweise aussehen
Die Tabelle folgt der zweiten verankerten Antwort jeder Frage des Modells. Vergleichen Sie sie mit den Säulenindizes in Ihrem Bericht aus dem Assessment; die Seite zu den Säulen enthält alle verankerten Antworten.
| Säule | Typische Praxis auf dieser Stufe |
|---|---|
| Leistungstransparenz | Die Bediener füllen pro Schicht Papierbögen aus, die später in eine Tabelle abgetippt werden. Die Linie erfährt am nächsten Tag, dass sie zurücklag. Es wird eine Effizienz- oder OEE-Zahl genannt, aber je nach Linie oder Schicht unterschiedlich berechnet. Ausbringungszahlen werden akzeptiert, Stillstandszahlen infrage gestellt. |
| Shopfloor-Management und Schichtroutinen | Eine tägliche Produktionsbesprechung mit wechselndem Inhalt und Teilnehmerkreis. Übergabe über Notizen ohne feste Form. Tafeln werden unregelmäßig aktualisiert. Man weiß, wen man anruft, aber es gibt keine Zeitregeln. Einige Routinen der Schichtleiter gibt es, aber sie sind nicht aufgeschrieben. |
| Problemlösung bei Verlusten und Stillständen | Stillstandssummen werden monatlich durchgesehen, Prioritäten nach Erfahrung gesetzt. Ursachen werden in informellen Gesprächen gefunden; Gegenmaßnahmen werden geprüft, wenn jemand daran denkt. Es gibt eine geplante Instandhaltung, aber sie wird oft verschoben. Die Rüstdauer ist ungefähr bekannt, Kurzstillstände werden nicht gemessen. |
| Verbesserungssystem | Gelegentliche Projekte oder Kaizen-Workshops ohne Bezug zu Zielen. Maßnahmen stehen im Protokoll, viele bleiben offen. Einige schriftliche Anweisungen, oft veraltet. Einsparungen schätzt der Projektleiter; viele Ergebnisse fallen zurück. |
| Mitarbeitende und Eigenverantwortung am Shopfloor | Es gibt Schulungsnachweise, und die Teamleiter erhalten gelegentlich Schulungen. Die Bediener bringen hin und wieder Ideen ein, bekommen aber wenig Rückmeldung. Informeller Dank. Eine jährliche Befragung. |
| Daten- und Konnektivitätsgrundlagen | Einige lokale Maschinenanzeigen oder SPS-Daten, die nicht erfasst werden. Ideale Zykluszeiten unbekannt oder vom Typenschild übernommen. Daten werden von Hand ins ERP übertragen und auf gemeinsamen Laufwerken abgelegt. Die IT-Richtlinie gilt, ist aber nicht auf die Produktion zugeschnitten. |
Was Werke auf Stufe 2 festhält
- Daten von gestern, Erinnerung von letzter Woche. Papierbögen, die Tage später abgetippt werden, führen dazu, dass die Besprechung über Stillstände redet, an die sich niemand mehr genau erinnert. Die Lösung ist keine bessere Tabelle, sondern den Grund während der Schicht zu erfassen.
- Zwei Versionen jeder Zahl. Wenn Linien ihre Effizienz unterschiedlich berechnen und die Instandhaltung ihr eigenes Stillstandsprotokoll führt, verbringen Besprechungen ihre Zeit mit der Frage, wessen Zahl stimmt. Solange es nicht eine Definition und eine offizielle Quelle gibt, lässt sich kein Verlust mit Sicherheit priorisieren.
- Maßnahmen, die im Protokoll leben. Eine Maßnahme, die in einem Besprechungsprotokoll steht, schaut sich nächste Woche niemand an. Die Liste der offenen Punkte wächst, und die Leute lernen, dass das Vereinbaren einer Maßnahme nichts ändert.
- Projekte ohne Ziel. Kaizen-Workshops, die an keinen Verlust gekoppelt sind, bescheren dem Werk eine gute Woche und wenig danach. Ohne Bezug zu einem Werksziel merkt niemand, wenn die Ergebnisse zurückfallen.
- Geplante Instandhaltung als Erstes, was geopfert wird. Jede Verschiebung wirkt am jeweiligen Tag vernünftig. Über Monate wird aus geplanter Arbeit Störungsbeseitigung.
Fünf Schritte, die ein Werk auf Stufe 3 bringen
Auf Stufe 3 sind Routinen und Definitionen aufgeschrieben und werden eingehalten. Diese Schritte greifen jeweils den zweiten „nächsten Schritt“ der betreffenden Fragen des Modells auf, in einer Reihenfolge, die einen funktionierenden Wochenzyklus aufbaut.
- Monat 1: die Besprechung in Ordnung bringenSchreiben Sie die Agenda auf, legen Sie den Teilnehmerkreis fest und beginnen Sie einen ganzen Monat lang jeden Tag pünktlich, auch an Tagen, an denen der Werkleiter nicht da ist. Machen Sie gleichzeitig aus den Übergabenotizen ein einseitiges Formular mit festen Feldern: Status, offene Punkte, Sicherheit, Qualität, Material.
- Monat 1: eine Definition, ein GründekatalogVergleichen Sie, wie jede Linie ihre Leistungskennzahl berechnet, einigen Sie sich mit Produktion, Instandhaltung und Finanzen auf eine schriftliche Definition (einschließlich dessen, was als geplante Zeit zählt) und rechnen Sie den letzten Monat damit neu. Machen Sie aus vier Wochen Freitext-Stillstandsprotokoll 15 bis 25 Grundcodes, die während der Schicht erfasst werden. Halten Sie die Codes und die idealen Zykluszeiten an einer einzigen Stelle fest.
- Monat 2: die Tafel zum SchichtendeBenennen Sie pro Schicht eine Person, die am Schichtende die Ausbringung gegenüber dem Plan an die Tafel schreibt, mit den zwei wichtigsten Gründen für jede Abweichung. Der Teamleiter erklärt der nächsten Schicht den größten Verlust. Eine leere Tafel wird zum Thema der nächsten Morgenbesprechung.
- Monat 2: ein wöchentliches Pareto und eine MethodeErstellen Sie für jede Hauptlinie ein wöchentliches Pareto der Stillstandszeit nach Gründen und weisen Sie die drei größten Punkte namentlich benannten Personen zu. Wählen Sie eine Analysemethode (5-Why reicht für den Anfang), schulen Sie die Schichtleiter an einem echten Fall aus ihrer eigenen Linie und wenden Sie sie bei jedem größeren Ereignis an.
- Monat 3: eine Maßnahmenliste und ZeitregelnHolen Sie jede Maßnahme aus den Protokollen auf eine gemeinsame Liste: was, wer, bis wann. Besprechen Sie sie jede Woche in derselben Besprechung und schließen oder terminieren Sie jeden Punkt neu. Ergänzen Sie die Eskalationsseite um Zeitregeln, nach wie vielen Minuten welche Ebene gerufen wird, und hängen Sie sie an der Linie aus.
Machen Sie danach das Assessment erneut. Wenn sich der Score bewegt hat, die Stufe aber nicht, sehen Sie sich die Säulenindizes an: Die Regel der schwächsten Säule kann der Grund sein.
Was Stufe 2 für die Anerkennung bedeutet
Werke auf Stufe 2 kommen für die Factory Excellence Recognition nicht infrage. Sie erhalten den vollständigen Bericht, einschließlich der drei größten Lücken mit je einem 90-Tage-Schritt, der als Plan für das nächste Quartal dient.
Die Anerkennung öffnet sich ab Stufe 3, wenn ein Werk eine Verifizierung beantragen und von der Jury seiner Liga berücksichtigt werden kann.
Die Gesamtstufe darf höchstens eine Stufe über der Stufe der schwächsten Säule liegen. Ein Werk kann 400 Punkte oder mehr erreichen und trotzdem auf Stufe 2 ausgewiesen werden, weil eine Säule auf Stufe 1 liegt. Der schnellste Weg zu Stufe 3 ist dann, diese Säule anzuheben, nicht die starken noch weiter voranzutreiben. Siehe die Methodik.
Fragen
Unser Score liegt über 400, aber der Bericht sagt Stufe 2. Warum?
Wegen der Regel der schwächsten Säule: Die Gesamtstufe darf höchstens eine Stufe über der schwächsten Säule liegen. Liegt ein Säulenindex unter 200, steht diese Säule auf Stufe 1, und die Gesamtstufe endet bei Stufe 2. Der Bericht zeigt jeden Säulenindex, die begrenzende Säule ist also leicht zu finden.
Müssen wir die Papierbögen durch ein System ersetzen, um Stufe 3 zu erreichen?
Nein. Die Antwort auf Stufe 3 zur Stillstandserfassung beschreibt Bediener, die Stillstände während der Schicht in einer Tabelle oder an einem Terminal erfassen und den Grund aus einer Liste wählen. Eine gemeinsame Tabelle auf einem PC an der Linie erfüllt den Zweck. Entscheidend ist, dass der Grund während der Schicht gewählt und nicht hinterher rekonstruiert wird.
An welcher Säule sollten wir zuerst arbeiten?
Beginnen Sie mit den drei Lücken, die Ihr Bericht nennt. Wenn Sie einen einzigen Ansatzpunkt wollen, sorgen Sie dafür, dass die Tagesbesprechung jeden Tag pünktlich stattfindet: Damit hat jede andere Säule einen Ort, an dem sie besprochen wird.