Stufe 1: Reaktiv
Ein Werk auf Stufe 1 erreicht im Factory Excellence Index zwischen 0 und 199 Punkte. Die Leistung wird aus dem Gedächtnis und nach der letzten Krise gesteuert, daher bleiben die meisten Verluste unsichtbar, und Lösungen halten selten.
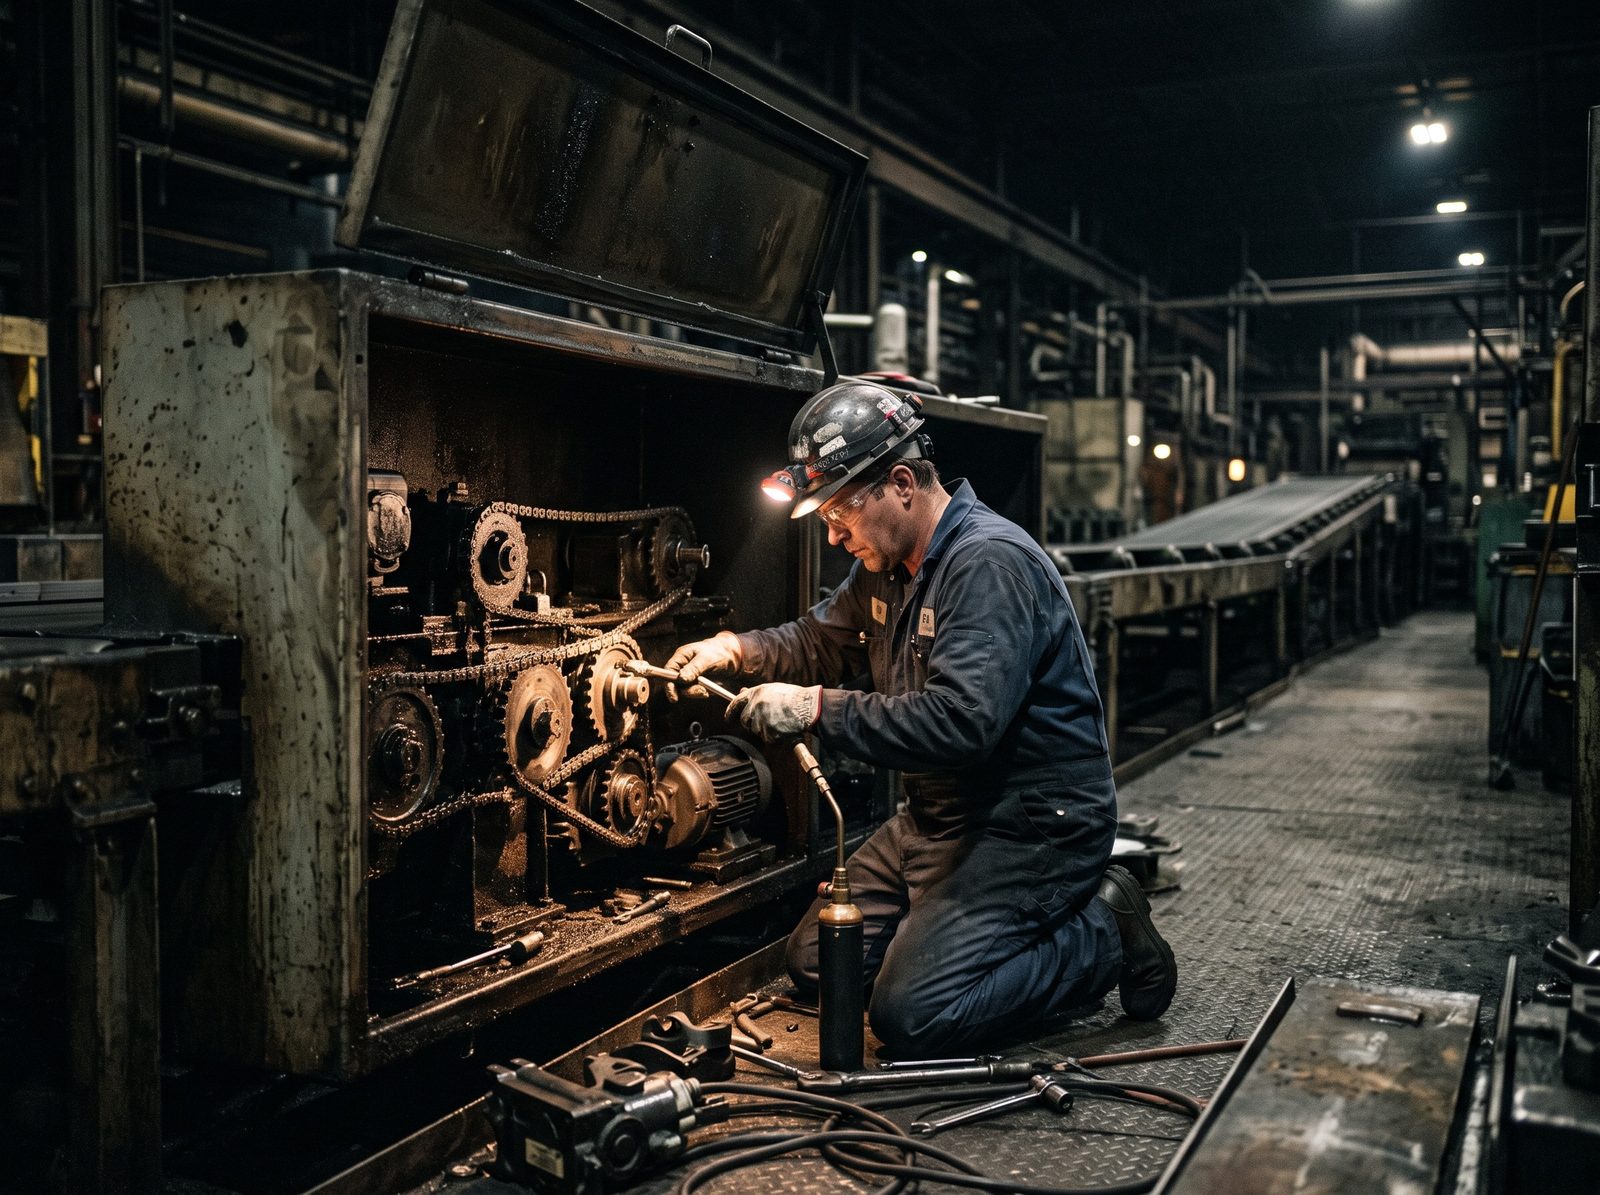
Ein Rundgang von 30 Minuten durch ein Werk auf Stufe 1
Kommen Sie zum Schichtwechsel, und das Muster zeigt sich schnell. Die Nachtschicht geht, während die Frühschicht hereinkommt, und was in der Nacht passiert ist, wird mündlich weitergegeben, wenn überhaupt. Der ankommende Teamleiter erfährt, dass die Engpassanlage einen Teil der Nacht stand, weil ihm auffällt, dass Paletten fehlen.
Auf der Tafel neben der Linie, falls es eine gibt, steht ein Datum von vor mehreren Wochen, eine Telefonnummer der Instandhaltung und ein Sicherheitsplakat. Während der Schicht schreibt niemand darauf. Die Ausbringung gegenüber dem Plan hängt nirgends aus, wo ein Bediener sie sehen würde.
Die Morgenbesprechung findet, wenn sie stattfindet, im Büro des Produktionsleiters statt und beginnt, sobald genug Leute da sind. Die Zahlen stammen aus einer Tabelle, die jemand letzte Woche aktualisiert hat, und das Gespräch dreht sich bald darum, wer an der Unterdeckung schuld ist.
Zwanzig Minuten nach Beginn des Rundgangs bleibt eine Maschine an der Engpasslinie stehen. Der Bediener wartet, dann sucht er einen Techniker, der sie wieder anfährt und geht. Niemand hält fest, wie lange die Linie stand oder warum. Passiert es morgen wieder, kümmert sich darum, wer gerade Schicht hat, so wie er es eben kennt.
Nichts davon heißt, dass den Leuten die Sache egal ist. Was fehlt, ist ein System, das Verluste sichtbar macht, damit das Werk entscheiden kann, welche es angeht, statt auf alle zu reagieren.
Wie die sechs Säulen auf Stufe 1 typischerweise aussehen
Die Tabelle folgt der ersten verankerten Antwort jeder Frage des Modells. Ihr eigener Bericht aus dem Assessment zeigt vielleicht eine Säule eine Stufe höher als die anderen: Dort gibt es bereits etwas, worauf Sie aufbauen können.
| Säule | Typische Praxis auf dieser Stufe |
|---|---|
| Leistungstransparenz | Nur größere Ausfälle kommen ins Schichtbuch. Die Linie erfährt aus einem Wochen- oder Monatsbericht, dass sie zurücklag. Die Stückzahl ist die einzige Kennzahl, die Zahlen werden in Besprechungen angezweifelt, und manche führen eigene Strichlisten. |
| Shopfloor-Management und Schichtroutinen | Keine regelmäßige Besprechung; Probleme werden bearbeitet, wie sie kommen. Die Übergabe ist mündlich oder findet nicht statt. Tafeln fehlen oder sind veraltet, die Eskalation hängt davon ab, wer Schicht hat, und die Schichtleiter verbringen den Tag mit Feuerwehreinsätzen. |
| Problemlösung bei Verlusten und Stillständen | Das lauteste Problem oder der letzte Ausfall bekommt die Aufmerksamkeit. Es wird ohne Analyse repariert, und niemand prüft, ob es gewirkt hat. Die Instandhaltung reagiert auf Ausfälle, und die beiden Abteilungen schieben sich gegenseitig die Schuld zu. Rüstvorgänge und Kurzstillstände werden nicht gemessen. |
| Verbesserungssystem | Kein Programm; Verbesserungen entstehen zufällig. Vereinbarte Maßnahmen werden nicht verfolgt, die Arbeitsweise hängt von der Person ab, Einsparungen werden nicht gemessen, und die Ergebnisse verblassen schnell. |
| Mitarbeitende und Eigenverantwortung am Shopfloor | Qualifikationen werden bei der Arbeit erworben, ohne Nachweis. Die Bediener melden Probleme, mehr nicht. Teamleiter werden wegen ihres fachlichen Könnens befördert, ohne Führungsausbildung, gute Arbeit bleibt ungewürdigt, und die Mitarbeitenden in der Produktion haben keinen Kanal, um gehört zu werden. |
| Daten- und Konnektivitätsgrundlagen | Keine Maschine ist angebunden, und es gibt keine Stammdaten wie ideale Zykluszeiten. Produktionsdaten liegen in persönlichen Dateien, isoliert von anderen Systemen. Cybersicherheit in der Produktion wird nicht berücksichtigt. |
Jede Säule hat eine eigene Seite mit allen verankerten Antworten: Transparenz, Shopfloor-Management, Problemlösung, Verbesserung, Mitarbeitende und Daten.
Was Werke auf Stufe 1 festhält
- Der Feuerwehreinsatz frisst die Zeit, die man bräuchte, um ihn zu beenden. Ein Schichtleiter, der die ganze Schicht Ausfällen hinterherläuft, hat keine halbe Stunde für einen Rundgang oder einen wöchentlichen Blick auf die Stillstände, also gehen die Ausfälle weiter. Der Bericht nennt dieses Profil „Feuerwehrmodus“.
- Zu breit anfangen. Ein Programm, das auf allen Linien gleichzeitig startet, verlangt mehr Aufmerksamkeit, als ein Werk auf Stufe 1 übrig hat, und bleibt stecken. Eine Linie, normalerweise die Engpasslinie, reicht, um die ersten Gewohnheiten aufzubauen.
- Mit einem Bildschirm statt mit einer Routine anfangen. Eine Anzeige, die in keiner Besprechung angeschaut wird, wird zur Tapete. Die ersten Daten, die ein Werk auf Stufe 1 braucht, können von Hand geschrieben werden, solange sie jemand jeden Morgen liest.
- Routinen, die an einer Person hängen. Wenn die Morgenbesprechung nur stattfindet, wenn der Werkleiter da ist, ist sie noch keine Routine. Der Test ist, was in der Urlaubszeit passiert.
- Zahlen nutzen, um Schuldige zu finden. Wenn ein Stillstand, den ein Bediener eingetragen hat, als Rüge zurückkommt, hören die Leute auf, Stillstände einzutragen. Die Daten werden dünner, und das Werk wird blinder.
Fünf Schritte, die ein Werk auf Stufe 2 bringen
Sie stammen aus dem jeweils ersten „nächsten Schritt“ der betreffenden Fragen des Modells. Sie kosten so gut wie nichts, funktionieren auf Papier und sind so geordnet, dass jeder die Zeit oder die Information schafft, die der nächste braucht.
- Woche 1: ein tägliches Stand-upHalten Sie jeden Tag zur selben Zeit am selben Ort ein Stand-up von 15 Minuten ab, mit vier Punkten: Sicherheit, Qualität, Ausbringung, Probleme. Halten Sie es auch an Tagen ab, an denen es wenig zu berichten gibt; in dieser Phase zählt die Gewohnheit mehr als der Inhalt.
- Wochen 1 bis 4: ein Schichtprotokoll an der EngpasslinieLegen Sie an der Engpasslinie ein einseitiges Protokoll aus: Beginn, Ende und ein Grund in freiem Text für jeden Stillstand über fünf Minuten. Besprechen Sie es vier Wochen lang jeden Morgen im Stand-up, bevor Sie etwas anderes hinzufügen. Hängen Sie daneben die gestrige Ausbringung jeder Linie gegenüber dem Plan aus, notfalls auf Papier.
- Woche 2: eine Seite EskalationsregelnHalten Sie für jede Linie fest, wen man in jeder Schicht bei einem Ausfall, einem Qualitätsproblem und einem Materialengpass anruft. Ergänzen Sie eine schriftliche Übergabe mit drei Zeilen pro Schicht: was gelaufen ist, was stand und was noch offen ist.
- Ab Woche 3: die Montags-FünfListen Sie jeden Montag die fünf längsten Stillstände der Vorwoche an der Engpassanlage auf und wählen Sie einen aus, den Sie bearbeiten. Schreiben Sie bei jedem Ausfall über einer Stunde auf, was passiert ist und warum, bevor der Auftrag geschlossen wird. Führen Sie jede Maßnahme auf einer einzigen Liste mit Verantwortlichem, Termin und einer zusätzlichen Spalte: Woran erkennen wir, dass es gewirkt hat?
- Ab Woche 4: den Rundgang des Schichtleiters schützenBitten Sie jeden Schichtleiter, sich täglich 30 Minuten für einen Rundgang auf derselben Route zur selben Zeit freizuhalten. Stellen Sie dem Team im Stand-up eine Frage: Was hat Sie gestern aufgehalten? Schreiben Sie die Antworten an die Tafel.
Machen Sie nach 90 Tagen das Assessment erneut und vergleichen Sie es Antwort für Antwort mit dem ersten. Die Fragen, die sich bewegt haben, zeigen, welche Gewohnheiten gehalten haben; die anderen zeigen, wohin die nächsten 90 Tage gehen sollten.
Was Stufe 1 für die Anerkennung bedeutet
Werke auf Stufe 1 kommen für die Factory Excellence Recognition nicht infrage. Sie erhalten denselben sofortigen Bericht wie jedes andere Werk: Score, Stufe, Radardiagramm, Säulenindizes, Profilmuster und die drei größten Lücken, jeweils mit einem konkreten 90-Tage-Schritt. Für ein Werk auf Stufe 1 ist dieser Bericht der Plan.
Die Anerkennung beginnt ab Stufe 3, nach einer optionalen und kostenlosen Verifizierung. Um dorthin zu kommen, müssen zuerst die schwächsten Säulen angehoben werden, wegen der folgenden Regel.
Ihre Gesamtstufe darf höchstens eine Stufe über der Stufe Ihrer schwächsten Säule liegen. Ein Werk, dessen Datensäule auf Stufe 1 liegt, kann insgesamt Stufe 2 erreichen, aber nicht Stufe 3, so stark seine anderen Säulen auch sein mögen. Die Berechnung ist auf der Seite zur Methodik beschrieben.
Fragen
Ist ein Ergebnis auf Stufe 1 ein schlechtes Ergebnis?
Es ist ein zutreffender Ausgangspunkt, und der ist nützlicher als ein schmeichelhafter. Der Index misst Führungspraxis, nicht Einsatz oder Talent, und ein Score auf Stufe 1 sagt, dass dem Werk noch die Routinen fehlen, die Verluste sichtbar machen. Die drei 90-Tage-Schritte im Bericht sind genau für diese Lage geschrieben.
Brauchen wir Software, um auf Stufe 2 zu kommen?
Nein. Jeder Schritt auf dieser Seite funktioniert auf Papier oder in einer Tabelle: ein Stillstandsprotokoll, eine Eskalationsseite, eine Montagsliste, ein Stand-up. Der Index steht Werken mit beliebigem System oder ganz ohne System offen, und die Teilnahme setzt keinen Kauf voraus. Hinweise zu Möglichkeiten der Produktionsüberwachung gibt es separat auf factorymetrics.org.
Mit welcher Linie sollten wir anfangen?
Mit der Engpasslinie: der Linie oder Maschine, die begrenzt, was das Werk ausliefern kann. Zeit, die dort verloren geht, ist für das ganze Werk verloren, also zahlen sich ein Stillstandsprotokoll und eine Montagsbesprechung dort zuerst aus.