Livello 1: Reattivo
Uno stabilimento di Livello 1 ottiene tra 0 e 199 punti nel Factory Excellence Index. Le prestazioni si gestiscono a memoria e in base all'ultima emergenza, quindi la maggior parte delle perdite resta invisibile e le soluzioni durano raramente.
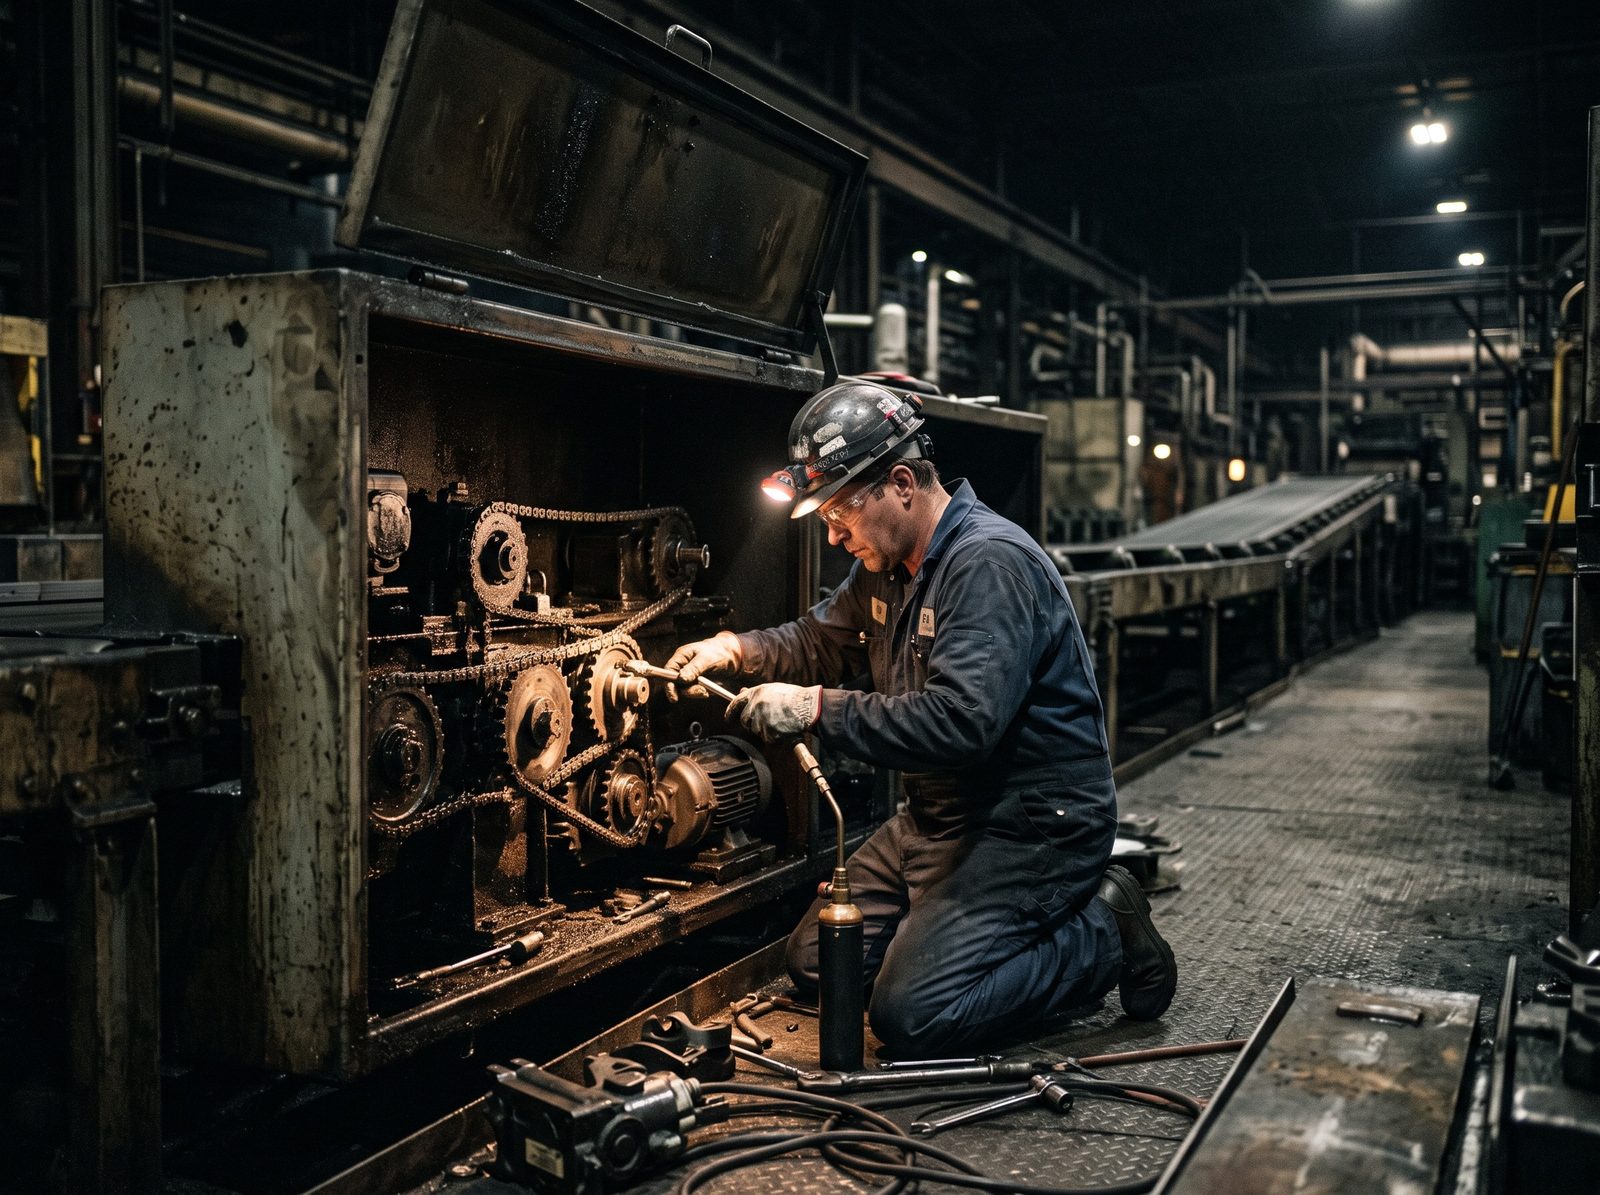
Un giro di 30 minuti in reparto in uno stabilimento di Livello 1
Arrivando al cambio turno, lo schema si vede subito. Il turno di notte esce mentre entra quello del mattino, e ciò che è successo durante la notte passa a voce, se passa. Il team leader che entra scopre che il collo di bottiglia è rimasto fermo per parte della notte accorgendosi che mancano dei pallet.
La lavagna accanto alla linea, se c'è, riporta una data di diverse settimane fa, il numero di telefono della manutenzione e un poster sulla sicurezza. Nessuno ci scrive durante il turno. La produzione rispetto al piano non è esposta da nessuna parte dove un operatore possa vederla.
La riunione del mattino, quando si tiene, si svolge nell'ufficio del responsabile di produzione e inizia quando è arrivata abbastanza gente. I dati vengono da un foglio di calcolo che qualcuno ha aggiornato la settimana scorsa, e la discussione passa presto a stabilire di chi sia la colpa del mancato obiettivo.
Dopo venti minuti di giro, una macchina del collo di bottiglia si ferma. L'operatore aspetta, poi va a cercare un tecnico, che la fa ripartire e se ne va. Nessuno registra quanto è durato il fermo né perché. Se succede di nuovo domani, lo gestirà chi è di turno, nel modo che conosce.
Niente di tutto questo significa che alle persone non importi. Manca un sistema che renda visibili le perdite, così che lo stabilimento possa scegliere quali affrontare invece di reagire a tutte.
Come si presentano di solito i sei pilastri al Livello 1
La tabella segue la prima risposta ancorata di ogni domanda del modello. Il report della sua valutazione potrebbe mostrare un pilastro un gradino sopra gli altri: è lì che esiste già qualcosa su cui costruire.
| Pilastro | Pratica tipica a questo livello |
|---|---|
| Visibilità delle prestazioni | Solo i guasti importanti finiscono in un registro. La linea scopre di essere stata in ritardo da un report settimanale o mensile. L'unico indicatore è il conteggio dei pezzi, i dati vengono contestati in riunione e ognuno tiene i propri conteggi. |
| Gestione quotidiana e routine di turno | Nessuna riunione regolare; i problemi si affrontano man mano che arrivano. Il passaggio di consegne avviene a voce o non avviene. Le lavagne mancano o non sono aggiornate, l'escalation dipende da chi è di turno e i capiturno passano la giornata a spegnere incendi. |
| Risoluzione dei problemi su perdite e fermi | L'attenzione va al problema che fa più rumore o all'ultimo guasto. Le correzioni vengono applicate senza analisi e nessuno verifica se hanno funzionato. La manutenzione reagisce ai guasti e i due reparti si accusano a vicenda. Cambi formato e microfermate non vengono misurati. |
| Motore del miglioramento | Nessun programma; i miglioramenti nascono in modo estemporaneo. Le azioni concordate non vengono seguite, i metodi di lavoro dipendono dalla persona, i guadagni non vengono misurati e i risultati svaniscono in fretta. |
| Persone e responsabilizzazione in prima linea | Le competenze si imparano lavorando, senza alcuna registrazione. Gli operatori segnalano i problemi e niente di più. I team leader vengono promossi per le competenze tecniche senza formazione alla leadership, il buon lavoro non viene riconosciuto e la prima linea non ha un canale per farsi ascoltare. |
| Basi di dati e connettività | Nessuna macchina è connessa e non esistono dati di riferimento come i tempi ciclo ideali. I dati di produzione stanno in file personali, isolati dagli altri sistemi. La sicurezza informatica in reparto non viene presa in considerazione. |
Ogni pilastro ha una propria pagina con l'insieme completo delle risposte ancorate: visibilità, gestione quotidiana, risoluzione dei problemi, miglioramento, persone e dati.
Cosa trattiene gli stabilimenti al Livello 1
- Spegnere incendi consuma il tempo necessario per smettere di spegnerli. Un capoturno che passa l'intero turno a rincorrere guasti non ha mezz'ora per un giro in reparto o per un esame settimanale dei fermi, quindi i guasti continuano. Il report chiama questo profilo «Emergenza continua».
- Partire troppo in grande. Un programma lanciato su tutte le linee contemporaneamente richiede più attenzione di quanta uno stabilimento di Livello 1 ne abbia a disposizione, e si arena. Una linea, di norma il collo di bottiglia, basta per costruire le prime abitudini.
- Partire da uno schermo invece che da una routine. Un display che nessuno esamina in riunione diventa carta da parati. I primi dati di cui ha bisogno uno stabilimento di Livello 1 si possono scrivere a mano, purché qualcuno li legga ogni mattina.
- Routine che dipendono da una sola persona. Se la riunione del mattino si tiene solo quando c'è il direttore di stabilimento, non è ancora una routine. La prova è cosa succede durante le ferie.
- Usare i dati per trovare un colpevole. Quando un fermo registrato da un operatore gli torna indietro sotto forma di rimprovero, le persone smettono di registrare i fermi. I dati si assottigliano e lo stabilimento diventa sempre più cieco.
Cinque azioni che portano uno stabilimento al Livello 2
Derivano dalla prima «azione successiva» delle domande pertinenti del modello. Non costano quasi nulla, funzionano su carta e sono ordinate in modo che ciascuna crei il tempo o le informazioni di cui ha bisogno la successiva.
- Settimana 1: una riunione quotidiana in piediTenere ogni giorno, alla stessa ora e nello stesso luogo, una riunione in piedi di 15 minuti con quattro voci: sicurezza, qualità, produzione, problemi. Tenerla anche nei giorni in cui c'è poco da dire; in questa fase conta più l'abitudine del contenuto.
- Settimane da 1 a 4: un registro di turno sul collo di bottigliaMettere sulla linea collo di bottiglia un registro di una pagina: ora di inizio, ora di fine e causale a testo libero per ogni fermo oltre i cinque minuti. Rivederlo ogni mattina nella riunione in piedi per quattro settimane prima di aggiungere altro. Accanto, esporre la produzione del giorno prima rispetto al piano per ogni linea, anche su carta se necessario.
- Settimana 2: una pagina di regole di escalationPer ogni linea, scrivere chi chiamare per un guasto, un problema di qualità e una mancanza di materiale, per ogni turno. Aggiungere un passaggio di consegne scritto di tre righe per turno: cosa ha girato, cosa si è fermato e cosa resta aperto.
- Dalla settimana 3: i cinque del lunedìOgni lunedì, elencare i cinque fermi più lunghi della settimana precedente sul collo di bottiglia e sceglierne uno su cui lavorare. Per ogni guasto oltre l'ora, scrivere cosa è successo e perché prima di chiudere l'intervento. Mettere ogni azione in un unico elenco con responsabile, data e una colonna in più: come sapremo che ha funzionato?
- Dalla settimana 4: proteggere il giro del capoturnoChiedere a ogni capoturno di riservare 30 minuti al giorno a un giro in reparto sullo stesso percorso e alla stessa ora. Nella riunione in piedi, fare alla squadra una sola domanda: cosa vi ha rallentato ieri? Scrivere le risposte sulla lavagna.
Dopo 90 giorni, ripeta la valutazione e la confronti risposta per risposta con la prima. Le domande che si sono mosse mostrano quali abitudini hanno tenuto; quelle ferme indicano dove concentrare i 90 giorni successivi.
Cosa significa il Livello 1 per il riconoscimento
Gli stabilimenti di Livello 1 non sono idonei alla Factory Excellence Recognition. Ricevono lo stesso report immediato di tutti gli altri: punteggio, livello, grafico radar, indici dei pilastri, profilo tipo e le tre lacune principali, ciascuna con un'azione concreta a 90 giorni. Per uno stabilimento di Livello 1, quel report è il piano.
Il riconoscimento parte dal Livello 3, dopo una verifica facoltativa e gratuita. Per arrivarci bisogna prima alzare i pilastri più deboli, per via della regola qui sotto.
Il suo livello complessivo non può superare di più di un livello quello del pilastro più debole. Uno stabilimento il cui pilastro Dati è al Livello 1 può raggiungere il Livello 2 complessivo ma non il Livello 3, per quanto siano forti gli altri pilastri. Il calcolo è illustrato nella pagina della metodologia.
Domande
Un risultato di Livello 1 è un cattivo risultato?
È un punto di partenza accurato, più utile di uno lusinghiero. L'Index misura le pratiche di gestione, non l'impegno o il talento, e un punteggio di Livello 1 dice che lo stabilimento non ha ancora le routine che rendono visibili le perdite. Le tre azioni a 90 giorni del report sono scritte proprio per questa situazione.
Serve un software per passare al Livello 2?
No. Ogni azione di questa pagina funziona su carta o in un foglio di calcolo: un registro dei fermi, una pagina di escalation, un elenco del lunedì, una riunione in piedi. L'Index è aperto agli stabilimenti che usano qualsiasi sistema o nessuno, e la partecipazione non richiede alcun acquisto. Le opzioni di monitoraggio sono trattate separatamente su factorymetrics.org.
Da quale linea dovremmo iniziare?
Dal collo di bottiglia: la linea o la macchina che limita ciò che lo stabilimento può spedire. Il tempo perso lì è perso per l'intero stabilimento, quindi un registro dei fermi e una revisione del lunedì ripagano prima di tutto lì.