Nivelul 1: Reactiv
O fabrică de Nivelul 1 are un scor între 0 și 199 în Factory Excellence Index. Performanța este gestionată din memorie și după ultima criză, așa că majoritatea pierderilor rămân invizibile, iar remedierile rareori durează.
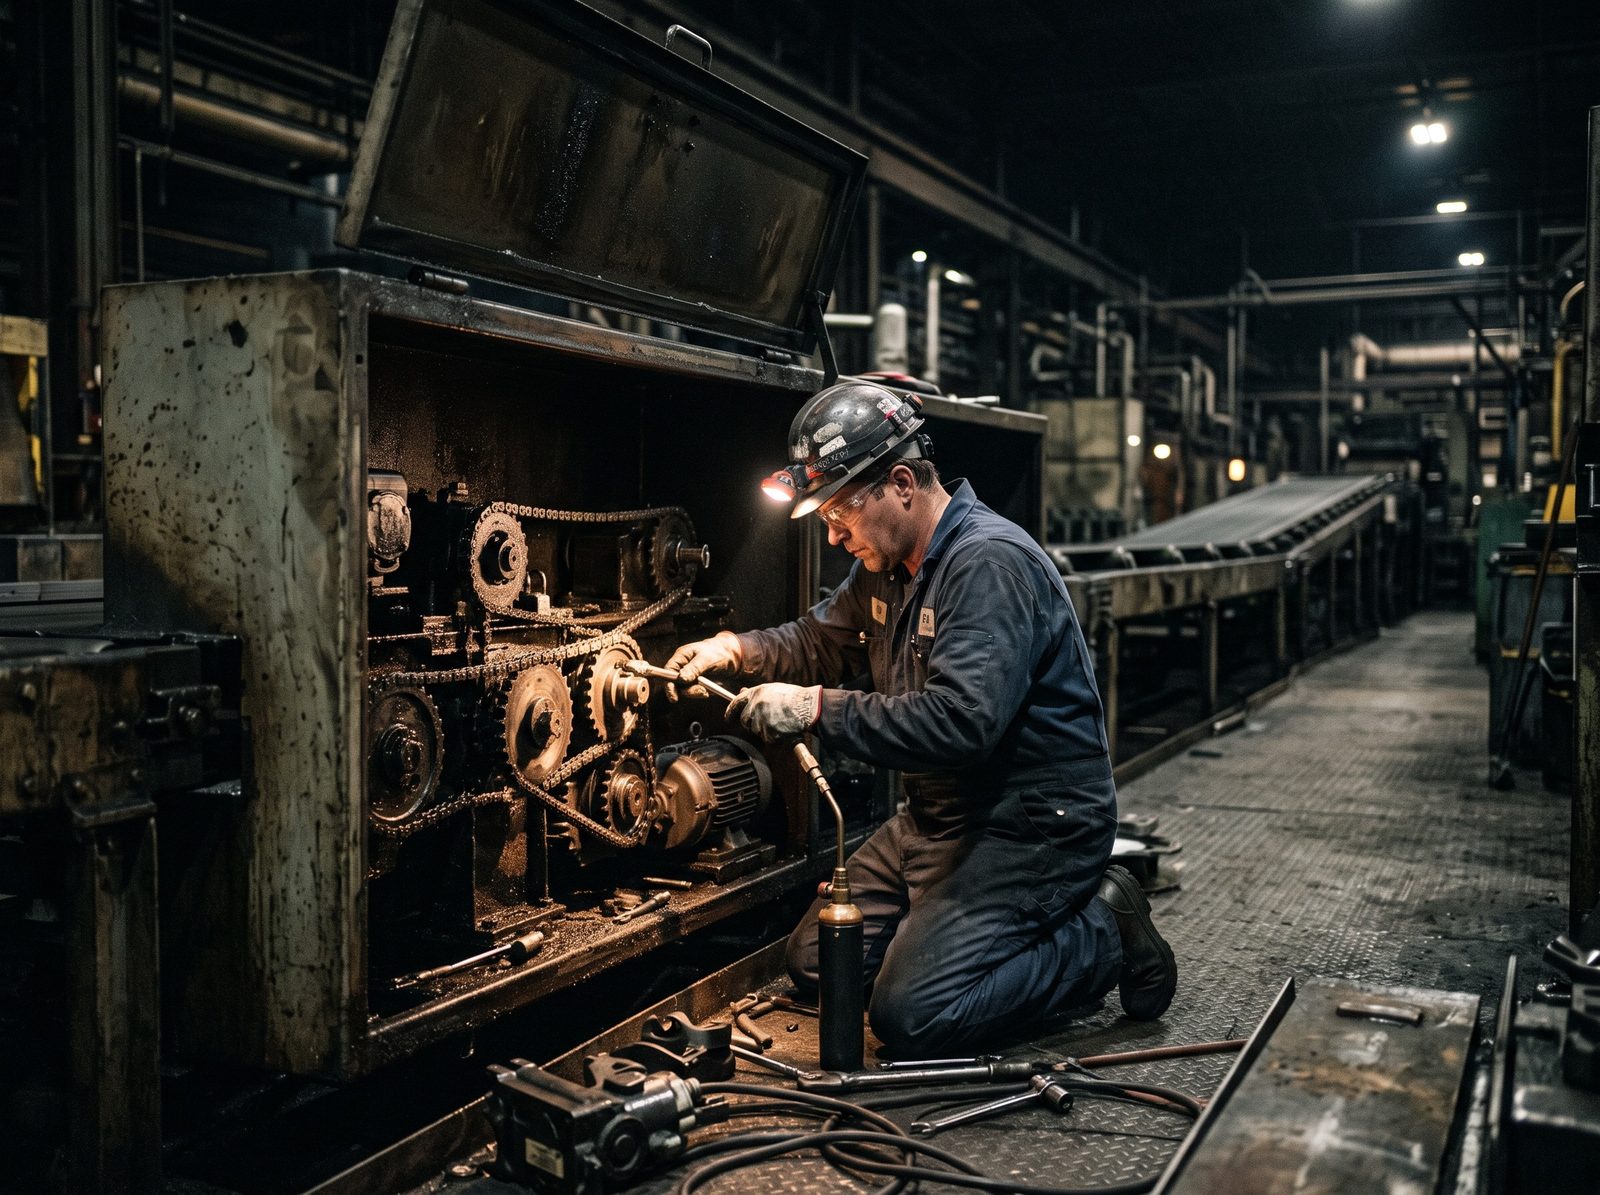
Un tur de 30 de minute într-o fabrică de Nivelul 1
Ajungeți la schimbarea schimbului și tiparul se vede repede. Schimbul de noapte pleacă în timp ce intră schimbul de dimineață, iar ce s-a întâmplat peste noapte se transmite din gură în gură, dacă se transmite. Liderul de echipă care intră în tură află că gâtul de sticlă a stat o parte din noapte abia când observă că lipsesc paleți.
Panoul de lângă linie, dacă există, poartă o dată de acum câteva săptămâni, numărul de telefon al mentenanței și un afiș de siguranță. Nimeni nu scrie pe el în timpul schimbului. Producția față de plan nu este afișată nicăieri unde ar putea-o vedea un operator.
Ședința de dimineață, când are loc, se ține în biroul managerului de producție și începe când s-au adunat destui oameni. Cifrele vin dintr-o foaie de calcul actualizată de cineva săptămâna trecută, iar discuția alunecă repede spre a cui e vina pentru restanță.
La douăzeci de minute de la începutul turului, o mașină de pe gâtul de sticlă se oprește. Operatorul așteaptă, apoi pleacă să caute un tehnician, care o repornește și pleacă. Nimeni nu notează cât a stat linia sau de ce. Dacă se repetă mâine, va fi rezolvată de cine e de serviciu, așa cum știe el.
Nimic din toate acestea nu înseamnă că oamenilor nu le pasă. Ce lipsește este un sistem care să facă pierderile vizibile, astfel încât fabrica să poată alege pe care le atacă, în loc să reacționeze la toate.
Cum arată de obicei cei șase piloni la Nivelul 1
Tabelul urmează primul răspuns ancorat al fiecărei întrebări din model. Raportul propriei evaluări poate arăta un pilon cu o treaptă mai sus decât restul: acolo există deja ceva pe care să construiți.
| Pilon | Practica tipică la acest nivel |
|---|---|
| Vizibilitatea performanței | Doar defecțiunile majore ajung într-un registru. Linia află că a rămas în urmă dintr-un raport săptămânal sau lunar. Numărul de piese este singurul indicator, cifrele sunt contestate în ședințe, iar oamenii își țin propriile evidențe. |
| Managementul zilnic și rutinele de schimb | Nu există o ședință regulată; problemele sunt tratate pe măsură ce apar. Predarea schimbului este verbală sau nu are loc deloc. Panourile lipsesc sau nu sunt la zi, escaladarea depinde de cine e de serviciu, iar supervizorii își petrec ziua stingând incendii. |
| Rezolvarea problemelor legate de pierderi și opriri | Atenția merge la problema cea mai zgomotoasă sau la ultima defecțiune. Remedierile se aplică fără analiză și nimeni nu verifică dacă au funcționat. Mentenanța reacționează la defecțiuni, iar cele două departamente se acuză reciproc. Schimbările de reper și microopririle nu sunt măsurate. |
| Motorul de îmbunătățire | Nu există un program; îmbunătățirile apar ad-hoc. Acțiunile stabilite nu sunt urmărite, metodele de lucru depind de persoană, câștigurile nu sunt măsurate, iar rezultatele se estompează repede. |
| Oamenii și responsabilizarea primei linii | Competențele se învață la locul de muncă, fără nicio evidență. Operatorii semnalează problemele, nimic mai mult. Liderii de echipă sunt promovați pentru competențele tehnice, fără instruire în leadership, munca bine făcută trece neobservată, iar prima linie nu are niciun canal prin care să fie ascultată. |
| Fundamentele de date și conectivitate | Nicio mașină nu este conectată și nu există date de referință, precum timpii de ciclu ideali. Datele de producție stau în fișiere personale, izolate de celelalte sisteme. Securitatea cibernetică în producție nu este luată în considerare. |
Fiecare pilon are propria pagină cu setul complet de răspunsuri ancorate: vizibilitate, management zilnic, rezolvarea problemelor, îmbunătățire, oameni și date.
Ce ține fabricile la Nivelul 1
- Stingerea incendiilor consumă timpul necesar pentru a opri incendiile. Un supervizor care își petrece tot schimbul alergând după defecțiuni nu are jumătate de oră pentru un tur prin producție sau pentru o privire săptămânală asupra opririlor, așa că defecțiunile continuă. Raportul numește acest profil „Stingerea incendiilor”.
- Începutul pe un front prea larg. Un program lansat deodată pe toate liniile cere mai multă atenție decât are disponibilă o fabrică de Nivelul 1 și se împotmolește. O singură linie, de regulă gâtul de sticlă, este suficientă pentru a clădi primele obiceiuri.
- Începutul cu un ecran în loc de o rutină. Un afișaj pe care nu îl analizează nimeni într-o ședință devine decor. Primele date de care are nevoie o fabrică de Nivelul 1 pot fi scrise de mână, cu condiția ca cineva să le citească în fiecare dimineață.
- Rutine care depind de o singură persoană. Dacă ședința de dimineață are loc doar când directorul fabricii este prezent, nu este încă o rutină. Testul este ce se întâmplă în concedii.
- Folosirea cifrelor pentru a găsi un vinovat. Când o oprire înregistrată de un operator se întoarce împotriva lui sub forma unei mustrări, oamenii nu mai înregistrează opririle. Datele devin tot mai sărace, iar fabrica tot mai oarbă.
Cinci pași care duc o fabrică la Nivelul 2
Acești pași provin din primul „pas următor” al întrebărilor relevante din model. Nu costă aproape nimic, funcționează pe hârtie și sunt ordonați astfel încât fiecare să creeze timpul sau informația de care are nevoie următorul.
- Săptămâna 1: o ședință zilnică în picioareȚineți o ședință în picioare de 15 minute la aceeași oră și în același loc în fiecare zi, cu patru rubrici: siguranță, calitate, producție, probleme. Țineți-o și în zilele în care nu e mare lucru de raportat; în această etapă obiceiul contează mai mult decât conținutul.
- Săptămânile 1–4: un jurnal de schimb pe gâtul de sticlăPuneți la linia gât de sticlă un jurnal de o pagină: ora de început, ora de sfârșit și cauza, în text liber, pentru fiecare oprire de peste cinci minute. Analizați-l la ședința de dimineață, în fiecare zi, timp de patru săptămâni înainte de a adăuga orice altceva. Lângă el, afișați producția de ieri față de plan pentru fiecare linie, pe hârtie dacă e nevoie.
- Săptămâna 2: o pagină cu reguli de escaladarePentru fiecare linie, scrieți pe cine se sună pentru o defecțiune, o problemă de calitate și o lipsă de material, pe fiecare schimb. Adăugați o predare scrisă a schimbului de trei rânduri: ce a mers, ce s-a oprit și ce a rămas deschis.
- Din săptămâna 3: cele cinci de luniÎn fiecare luni, listați cele mai lungi cinci opriri de săptămâna trecută de pe gâtul de sticlă și alegeți una la care să lucrați. Pentru orice defecțiune de peste o oră, scrieți ce s-a întâmplat și de ce înainte ca lucrarea să fie închisă. Treceți fiecare acțiune pe o singură listă, cu responsabil, termen și o coloană în plus: cum vom ști că a funcționat?
- Din săptămâna 4: protejați turul supervizoruluiCereți fiecărui supervizor să-și rezerve 30 de minute pe zi pentru un tur prin producție pe același traseu, la aceeași oră. La ședința în picioare, puneți echipei o singură întrebare: ce v-a încetinit ieri? Scrieți răspunsurile pe panou.
După 90 de zile, refaceți evaluarea și comparați-o răspuns cu răspuns cu prima. Întrebările la care răspunsul a urcat arată ce obiceiuri s-au menținut; cele la care nu a urcat arată încotro trebuie să meargă următoarele 90 de zile.
Ce înseamnă Nivelul 1 pentru recunoaștere
Fabricile de Nivelul 1 nu sunt eligibile pentru Factory Excellence Recognition. Primesc același raport imediat ca orice altă fabrică: scor, nivel, diagramă radar, indicii pilonilor, tiparul profilului și cele mai mari trei decalaje, fiecare cu un pas concret pe 90 de zile. Pentru o fabrică de Nivelul 1, acest raport este planul.
Recunoașterea începe de la Nivelul 3, după o verificare opțională și gratuită. Pentru a ajunge acolo trebuie ridicați mai întâi pilonii cei mai slabi, din cauza regulii de mai jos.
Nivelul general nu poate fi cu mai mult de un nivel peste nivelul pilonului cel mai slab. O fabrică al cărei pilon Date este la Nivelul 1 poate ajunge la Nivelul 2 general, dar nu la Nivelul 3, oricât de puternici ar fi ceilalți piloni. Calculul este prezentat pe pagina de metodologie.
Întrebări
Un rezultat de Nivelul 1 este un rezultat prost?
Este un punct de plecare exact, ceea ce e mai util decât unul măgulitor. Indexul măsoară practicile de management, nu efortul sau talentul, iar un scor de Nivelul 1 spune că fabrica nu are încă rutinele care fac pierderile vizibile. Cei trei pași pe 90 de zile din raport sunt scriși exact pentru această situație.
Avem nevoie de software ca să trecem la Nivelul 2?
Nu. Fiecare pas de pe această pagină funcționează pe hârtie sau într-o foaie de calcul: un jurnal de opriri, o pagină de escaladare, o listă de luni, o ședință în picioare. Indexul este deschis fabricilor care folosesc orice sistem sau niciunul, iar participarea nu presupune nicio achiziție. Opțiunile de monitorizare sunt tratate separat pe factorymetrics.org.
Cu ce linie ar trebui să începem?
Cu gâtul de sticlă: linia sau mașina care limitează ce poate livra fabrica. Timpul pierdut acolo este pierdut pentru toată fabrica, așa că un jurnal de opriri și o analiză de luni se amortizează acolo primele.