Nivelul 3: Structurat
O fabrică de Nivelul 3 are un scor între 400 și 599 în Factory Excellence Index. Rutinele și definițiile ei sunt scrise și respectate; reacționează în cursul schimbului și își atacă săptămânal pierderile principale.
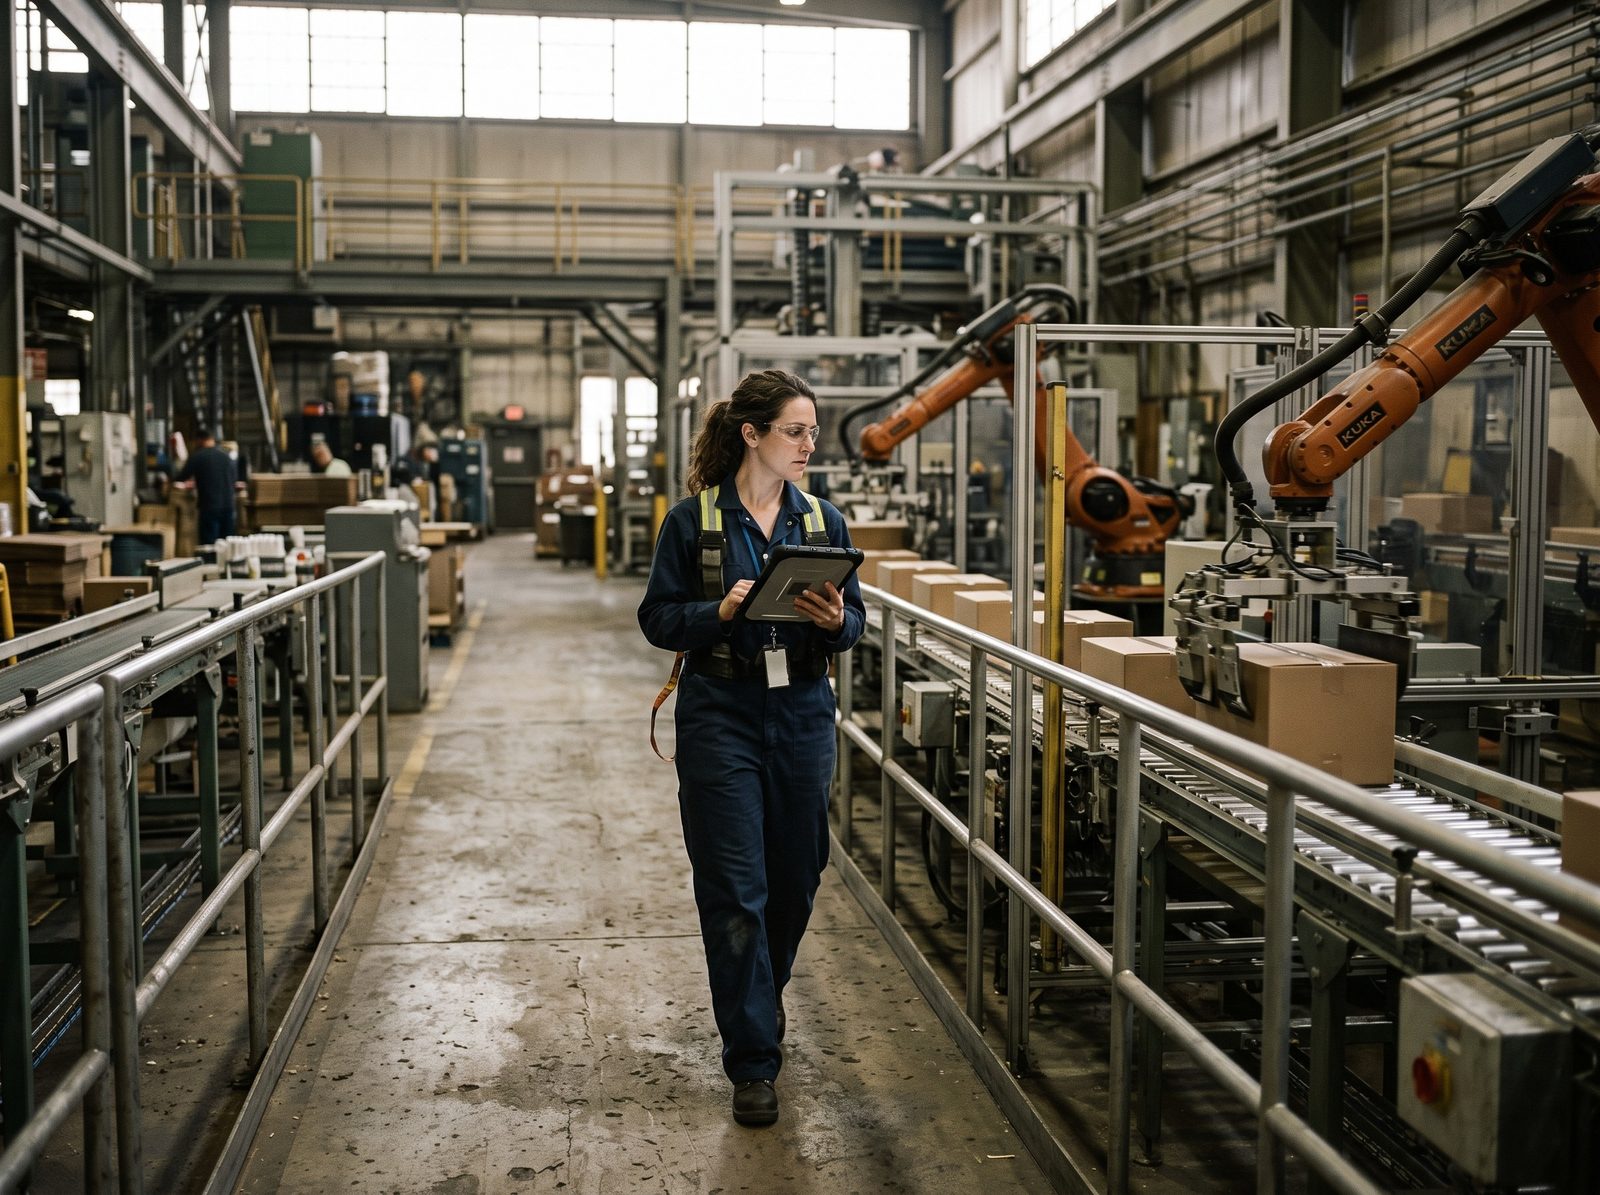
Un tur de 30 de minute într-o fabrică de Nivelul 3
La schimbarea schimbului, liderul de echipă care pleacă completează formularul standard de predare: stare, probleme deschise, siguranță. Formularul este citit în biroul liderilor de echipă, nu la linie, așa că întrebările despre o problemă deschisă așteaptă până la următoarea pauză.
Panoul de la fiecare linie este actualizat la fiecare schimb cu producția față de plan și principalele probleme. Vă spune cum s-a încheiat schimbul anterior, nu dacă cel curent a rămas în urmă.
Ședința fabricii începe la timp, cu ordine de zi fixă: siguranță, calitate, producție, probleme. Cauzele opririlor au fost introduse în timpul schimbului dintr-o listă de cauze, iar Pareto-ul de săptămâna trecută este pe perete, cu primele poziții atribuite unor persoane nominale. Ședința încă descoperă unele probleme pentru prima dată, pentru că înaintea ei nu se întâmplă nimic la nivel de linie.
Când gâtul de sticlă se oprește, operatorul înregistrează oprirea cu un cod de cauză și urmează regula scrisă de escaladare pentru defecțiuni. Dacă oprirea este majoră, se scrie un „5 De ce”, iar contramăsura intră pe lista de acțiuni cu responsabil și termen. Va fi urmărită până la finalizare, dar încă nimeni nu verifică cu date dacă a funcționat.
Microopririle scapă în mare parte, pierderile de viteză sunt invizibile, iar linia află că a rămas în urmă doar după ce schimbul s-a încheiat.
Cum arată de obicei cei șase piloni la Nivelul 3
Tabelul urmează al treilea răspuns ancorat al fiecărei întrebări din model. Puneți-l alături de indicii pilonilor din raportul evaluării; paginile pilonilor conțin toate răspunsurile ancorate.
| Pilon | Practica tipică la acest nivel |
|---|---|
| Vizibilitatea performanței | Operatorii înregistrează opririle în timpul schimbului dintr-o listă de cauze; microopririle scapă în mare parte. Linia află la sfârșitul schimbului că a rămas în urmă. O singură definiție scrisă a performanței în toată fabrica, inclusiv a timpului planificat. Rezultatele sunt afișate la linie pe schimb sau pe zi. |
| Managementul zilnic și rutinele de schimb | O ședință zilnică a fabricii cu ordine de zi fixă. Un formular standard de predare care acoperă starea, problemele deschise și siguranța. Panouri actualizate la fiecare schimb. Reguli scrise de escaladare pentru evenimentele majore. Supervizorii urmează o rutină zilnică scrisă: tur prin producție, ședință, verificări. |
| Rezolvarea problemelor legate de pierderi și opriri | Un Pareto săptămânal al pierderilor pe cauze, cu primele poziții atribuite. „5 De ce” sau diagrama Ishikawa pentru evenimentele majore. Acțiuni urmărite până la finalizare. Mentenanța planificată este respectată, iar datele despre defecțiuni sunt împărtășite. Duratele schimbărilor de reper sunt înregistrate; microopririle sunt estimate. |
| Motorul de îmbunătățire | Un plan anual de îmbunătățire legat de obiectivele fabricii. O listă centrală de acțiuni cu responsabili și termene. Instrucțiuni de lucru standard pentru operațiile cheie, actualizate când apar probleme. Câștigurile sunt calculate cu o metodă comună; proiectele majore sunt urmărite ulterior. |
| Oamenii și responsabilizarea primei linii | O matrice de competențe pe fiecare linie, actualizată cel puțin anual. Un sistem de idei cu termen de răspuns garantat. Integrare structurată pentru liderii de echipă noi. Rezultatele sunt recunoscute în ședințele de echipă. Sondaje regulate, urmate de acțiuni. |
| Fundamentele de date și conectivitate | Mașinile gât de sticlă sunt conectate, iar datele sunt colectate centralizat. Timpii de ciclu ideali și codurile de cauză sunt definite pentru liniile principale. Câteva exporturi automate. O bază de date centrală, cu acces la cerere. Rețeaua de birou și cea de producție sunt separate. |
Ce ține fabricile la Nivelul 3
- Aflați la sfârșitul schimbului. Până atunci orele s-au dus. O fabrică de Nivelul 3 își vede pierderile corect, dar prea târziu ca să le recupereze în cursul schimbului.
- Confuzia între „finalizat” și „a funcționat”. O listă de acțiuni care închide pozițiile când sarcina este îndeplinită răsplătește activitatea. Fără o verificare înainte-și-după a pierderii, aceleași cauze revin în capul Pareto-ului.
- O singură ședință care face treaba tuturor. Când ședința fabricii este singurul nivel, ea descoperă problemele în loc să le primească și se prelungește. Problemele liniei așteaptă o zi o decizie pe care un lider de echipă ar putea-o lua în cinci minute.
- Standarde care se schimbă doar după o problemă. Dacă instrucțiunile sunt actualizate când ceva merge prost, dar nu și când ceva se îmbunătățește, fiecare îmbunătățire trăiește doar în mintea celor care au făcut-o.
- Rutine care țin doar în zilele bune. Rutina scrisă a supervizorilor este primul lucru abandonat când o linie stă. Fără verificarea respectării ei, nimeni nu observă deriva.
Cinci pași care duc o fabrică la Nivelul 4
Acești pași preiau al treilea „pas următor” al întrebărilor relevante din model, începând cu gâtul de sticlă.
- Luna 1: un panou oră cu oră pe gâtul de sticlăÎnlocuiți înregistrarea de la sfârșitul schimbului cu un panou oră cu oră plan vs. realizat, completat de echipă, cu o cauză lângă fiecare oră ratată. O oră ratată devine ceva asupra căruia se acționează în cursul schimbului, nu ceva de explicat a doua zi.
- Luna 1: adăugați un nivel de linieȚineți o ședință scurtă de linie înaintea ședinței fabricii, astfel încât problemele să vină din producție în loc să fie descoperite. Mutați predarea schimbului la linie, ca întâlnire față în față de cinci minute în fața panoului, în care fiecare problemă deschisă pleacă cu un nume.
- Luna 2: testați escaladarea, înregistrați opririle la sursăÎnregistrați timp de o lună fiecare escaladare, cu ora la care a fost ridicată și ora răspunsului, apoi ajustați declanșatorii. Pe gâtul de sticlă, conectați un semnal de la mașină (funcționare/oprire sau impuls de ciclu), astfel încât opririle să fie detectate automat, și lăsați operatorilor o singură sarcină: atribuirea cauzei.
- Luna 2: puneți preț pe pierderi, verificați remedierileConvertiți pierderile principale în ore și bani, cu un cost pe oră stabilit împreună cu financiarul. Scrieți declanșatorii pentru o analiză completă, de exemplu orice oprire de peste două ore sau aceeași cauză de trei ori într-o săptămână. Închideți o acțiune numai când datele de pierderi arată o schimbare pe două până la patru săptămâni.
- Luna 3: consolidați câștigurilePuneți standardele sub control al versiunilor și faceți din „actualizarea standardului” un pas obligatoriu înainte de închiderea oricărei îmbunătățiri. Păstrați indicatorul cheie al fiecărui proiect închis pe panoul liniei, cu un prag care îl redeschide. Extindeți munca standardizată la manageri, cu audituri de proces scurte, pe niveluri, la linie.
La sfârșitul trimestrului, refaceți evaluarea.
Ce înseamnă Nivelul 3 pentru recunoaștere
Nivelul 3 este primul nivel eligibil pentru Factory Excellence Recognition. Autoevaluarea singură nu este suficientă: fabrica solicită verificarea, opțională și gratuită. Încarcă dovezi și are un interviu video de 45 de minute cu doi jurați.
Dovezile bune la Nivelul 3 sunt cele pe care fabrica le produce deja: o fotografie a panoului liniei, Pareto-ul săptămânal al pierderilor, lista de acțiuni cu responsabili și termene, o matrice de competențe. Statutul de fabrică verificată este datat și valabil 12 luni, iar fabricile verificate pot apărea în registrul public dacă își dau acordul.
De două ori pe an, juriul fiecărei ligi regionale analizează fabricile verificate și acordă recunoașterea la Nivelul 3, 4 sau 5. Primul ciclu se desfășoară în liga Franța și Europa de Vest și în liga Americi, cu termenul-limită 31 martie 2027. Celelalte ligi oferă de acum evaluarea și raportul și vor deschide recunoașterea după constituirea juriilor.
Nivelul general nu poate fi cu mai mult de un nivel peste pilonul cel mai slab. Pentru a apărea la Nivelul 3, fiecare pilon trebuie să fie la Nivelul 2 sau peste. O fabrică verificată acum la Nivelul 3 poate ținti și distincția „Cel mai mare progres”, care cere două evaluări verificate la cel puțin șase luni distanță.
Întrebări
Merită să solicităm verificarea la Nivelul 3?
Dacă vreți o privire din afară asupra practicilor dumneavoastră, da. Verificarea vă testează răspunsurile pe baza dovezilor și a unei discuții cu doi practicieni.
Avem nevoie de mașini conectate ca să fim la Nivelul 3?
Nu neapărat. Răspunsul de Nivelul 3 al pilonului Date descrie mașini gât de sticlă conectate, cu date colectate centralizat, dar nivelul general permite ca un pilon să fie cu un nivel mai jos. O fabrică cu ceilalți piloni la Nivelul 3 și pilonul Date la Nivelul 2 este tot la Nivelul 3 general. Pentru Nivelul 4, pilonul Date ar trebui să fie la Nivelul 3 sau peste.
Ce dovezi ar trebui să pregătim?
Dovezi ale unor rutine care funcționează, nu documente scrise pentru ocazie. Jurații vor întreba cum este folosit fiecare element, așa că alegeți elemente pe care liderii de echipă le pot explica. Cerințele detaliate privind dovezile vor fi publicate pe pagina regulamentului.