Niveau 3 : Structuré
Une usine de Niveau 3 obtient entre 400 et 599 au Factory Excellence Index. Ses rituels et ses définitions sont écrits et appliqués ; elle réagit dans le poste et attaque ses principales pertes chaque semaine.
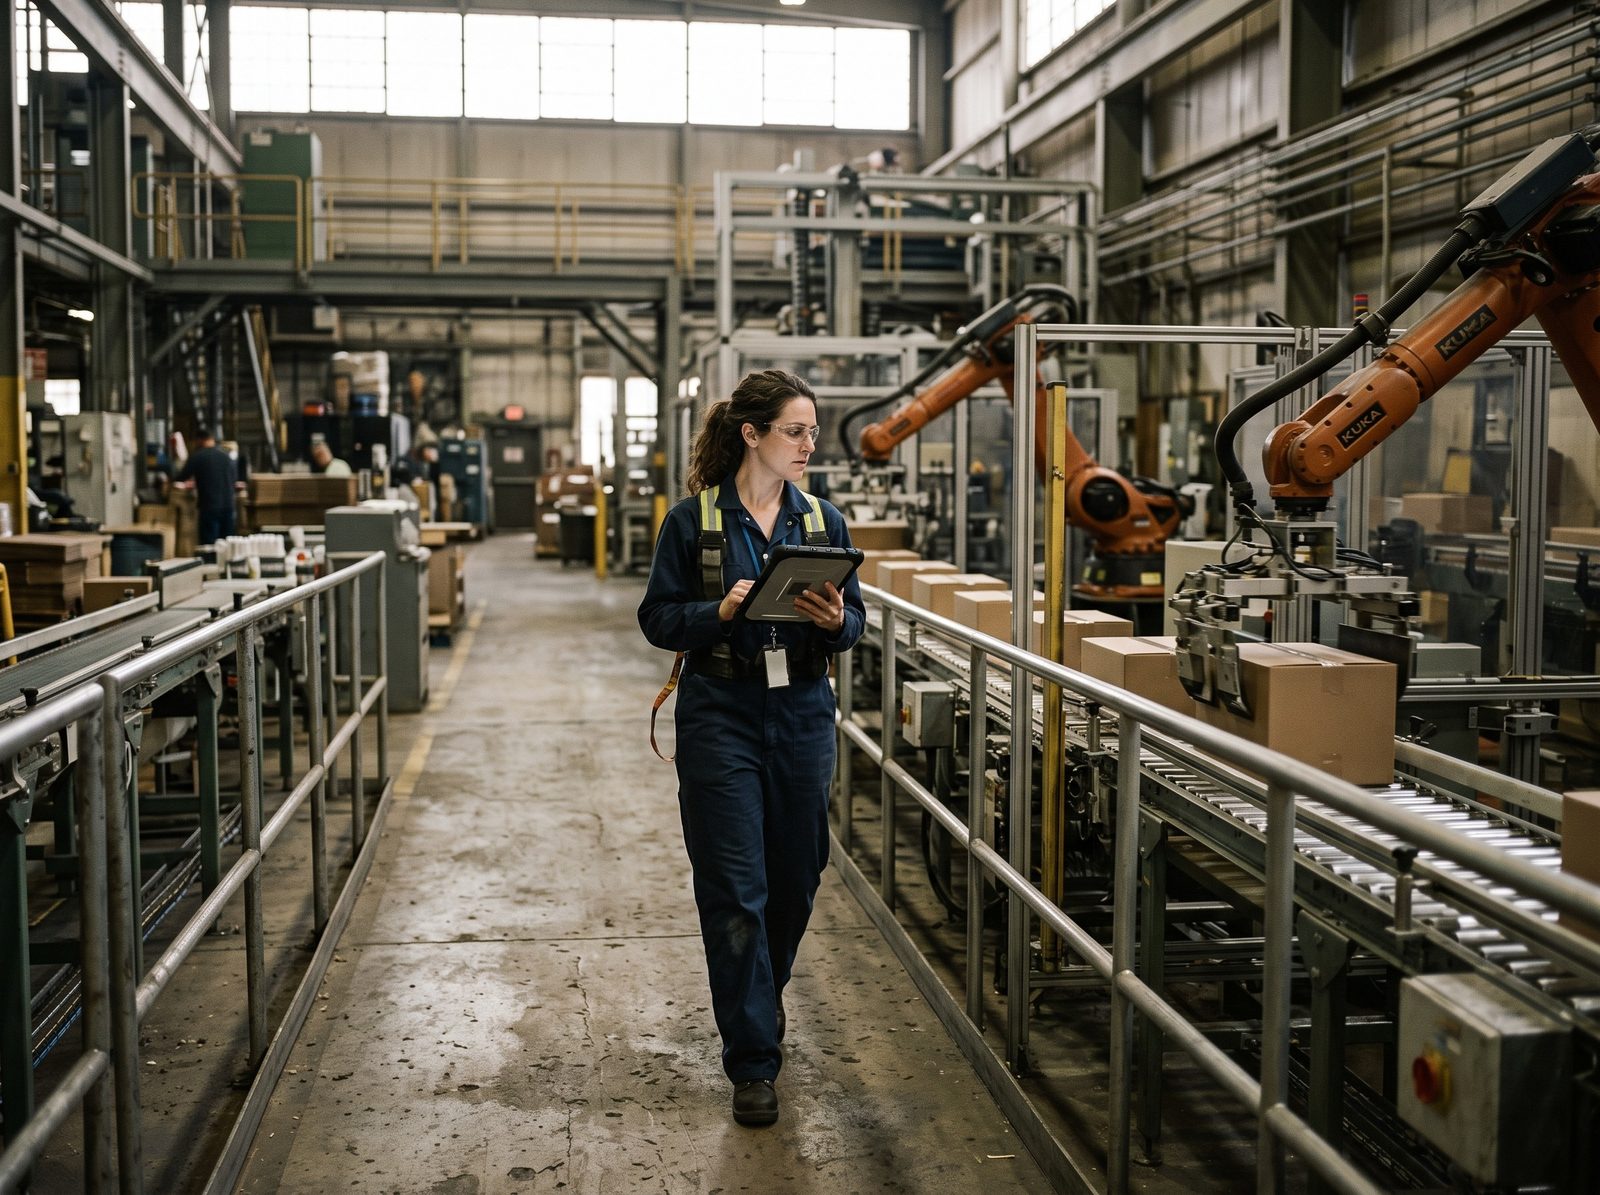
30 minutes de tournée terrain dans une usine de Niveau 3
Au changement de poste, le chef d'équipe sortant remplit le formulaire de passation standard : état, points ouverts, sécurité. Il est lu dans le bureau des chefs d'équipe plutôt qu'à la ligne, si bien que les questions sur un point ouvert attendent la prochaine pause.
Le tableau de chaque ligne est mis à jour à chaque poste avec la production par rapport au plan et les principaux problèmes. Il vous dit comment s'est terminé le dernier poste, pas si le poste en cours est en retard.
La réunion d'usine commence à l'heure, avec un ordre du jour fixe : sécurité, qualité, production, problèmes. Les motifs d'arrêt ont été saisis pendant le poste à partir d'une liste de motifs, et le Pareto de la semaine dernière est au mur, ses premières causes attribuées à des personnes nommées. La réunion découvre encore certains problèmes pour la première fois, car rien ne se passe au niveau de la ligne avant elle.
Quand le goulot s'arrête, l'opérateur l'enregistre avec un code motif et suit la règle d'escalade écrite pour les pannes. Si l'arrêt est majeur, un 5 pourquoi est rédigé et la contre-mesure part sur la liste d'actions avec un responsable et une date. Elle sera suivie jusqu'à sa réalisation, mais personne ne vérifie encore avec des données qu'elle a fonctionné.
Les micro-arrêts passent en grande partie inaperçus, les pertes de cadence sont invisibles, et la ligne ne sait qu'elle a pris du retard qu'une fois le poste terminé.
À quoi ressemblent généralement les six piliers au Niveau 3
Le tableau reprend la troisième réponse ancrée de chaque question du modèle. Mettez-le en regard des indices des piliers de votre rapport d'évaluation ; les pages des piliers présentent l'ensemble des réponses ancrées.
| Pilier | Pratique typique à ce niveau |
|---|---|
| Visibilité de la performance | Les opérateurs enregistrent les arrêts pendant le poste à partir d'une liste de motifs ; les micro-arrêts passent en grande partie inaperçus. La ligne sait qu'elle est en retard en fin de poste. Une définition écrite unique de la performance dans toute l'usine, temps requis compris. Résultats affichés à la ligne par poste ou par jour. |
| Management quotidien et rituels de poste | Une réunion d'usine quotidienne avec un ordre du jour fixe. Un formulaire de passation standard couvrant l'état, les points ouverts et la sécurité. Tableaux mis à jour à chaque poste. Règles d'escalade écrites pour les événements majeurs. Les agents de maîtrise suivent une routine quotidienne écrite : tournée terrain, réunion, contrôles. |
| Résolution de problèmes sur les pertes et les arrêts | Un Pareto hebdomadaire des pertes par motif, avec les premières causes attribuées. 5 pourquoi ou Ishikawa pour les événements majeurs. Actions suivies jusqu'à leur réalisation. Maintenance préventive respectée et données de pannes partagées. Durées de changement de série enregistrées ; micro-arrêts estimés. |
| Moteur d'amélioration | Un plan d'amélioration annuel lié aux objectifs de l'usine. Une liste d'actions centrale avec responsables et échéances. Des modes opératoires standard pour les opérations clés, mis à jour quand des problèmes surviennent. Gains calculés selon une méthode commune ; suivi des projets majeurs. |
| Équipes et responsabilisation du terrain | Une matrice de compétences par ligne, mise à jour au moins une fois par an. Un système d'idées avec un délai de réponse garanti. Une intégration structurée des nouveaux chefs d'équipe. Résultats salués en réunion d'équipe. Des enquêtes régulières suivies d'actions. |
| Socle données et connectivité | Machines goulots connectées, données collectées de façon centralisée. Temps de cycle idéaux et codes motifs définis pour les lignes principales. Quelques exports automatisés. Une base de données centrale avec accès sur demande. Réseaux bureautique et production séparés. |
Ce qui maintient les usines au Niveau 3
- Savoir en fin de poste. À ce moment-là, les heures sont perdues. Une usine de Niveau 3 voit ses pertes avec précision, mais trop tard pour les rattraper dans le poste.
- Confondre « fait » et « efficace ». Une liste d'actions qui clôture un point dès que la tâche est terminée récompense l'activité. Sans contrôle avant/après sur la perte, les mêmes motifs reviennent en tête du Pareto.
- Une seule réunion qui fait le travail de tous. Quand la réunion d'usine est le seul niveau, elle découvre les problèmes au lieu de les recevoir, et elle déborde. Les problèmes de ligne attendent une journée une décision qu'un chef d'équipe pourrait prendre en cinq minutes.
- Des standards qui ne changent qu'après un problème. Si les instructions sont mises à jour quand quelque chose tourne mal, mais pas quand quelque chose s'améliore, chaque amélioration reste dans la tête de ceux qui l'ont faite.
- Des rituels qui ne tiennent que les bons jours. La routine écrite des agents de maîtrise est la première chose abandonnée quand une ligne est arrêtée. Sans contrôle de son respect, personne ne remarque la dérive.
Cinq actions pour amener une usine au Niveau 4
Ces actions reprennent la troisième « action suivante » des questions concernées du modèle, en commençant par le goulot.
- Mois 1 : un tableau horaire sur le goulotRemplacez la saisie de fin de poste par un tableau horaire prévu/réalisé, rempli par l'équipe, avec une cause en face de chaque heure manquée. Une heure manquée devient un sujet sur lequel agir pendant le poste, et non un écart à justifier le lendemain.
- Mois 1 : ajouter un niveau ligneTenez une courte réunion de ligne avant la réunion d'usine, pour que les problèmes remontent du terrain au lieu d'être découverts. Déplacez la passation à la ligne, sous forme d'une réunion de cinq minutes en face à face devant le tableau, d'où chaque point ouvert repart avec un nom.
- Mois 2 : tester l'escalade, saisir les arrêts à la sourceConsignez chaque escalade pendant un mois avec l'heure de l'appel et l'heure de la réponse, puis ajustez les déclencheurs. Sur le goulot, raccordez un signal machine (marche/arrêt ou impulsion de cycle) pour que les arrêts soient détectés automatiquement, et ne laissez qu'une seule tâche aux opérateurs : attribuer le motif.
- Mois 2 : valoriser les pertes, vérifier les solutionsConvertissez les principales pertes en heures et en valeur avec un coût horaire validé par la finance. Écrivez les critères qui déclenchent une analyse complète, par exemple tout arrêt de plus de deux heures ou le même motif trois fois dans la semaine. Ne clôturez une action que lorsque les données de pertes montrent un changement sur deux à quatre semaines.
- Mois 3 : verrouiller les gainsGérez les standards en versions et faites de la « mise à jour du standard » une étape obligatoire avant la clôture de toute amélioration. Gardez l'indicateur clé de chaque projet clôturé sur le tableau de la ligne, avec un seuil qui le rouvre. Étendez le standard de travail aux managers, avec de courts audits par niveaux à la ligne.
À la fin du trimestre, refaites l'évaluation.
Ce que signifie le Niveau 3 pour la reconnaissance
Le Niveau 3 est le premier niveau éligible à la Factory Excellence Recognition. L'auto-évaluation seule ne suffit pas : l'usine demande une vérification, facultative et gratuite. Elle dépose des preuves et passe un entretien de 45 minutes en visioconférence avec deux jurés.
Au Niveau 3, les bonnes preuves sont celles que l'usine produit déjà : une photo du tableau de la ligne, le Pareto hebdomadaire des pertes, la liste d'actions avec responsables et échéances, une matrice de compétences. Le statut vérifié est daté et valable 12 mois, et les usines vérifiées peuvent figurer dans le registre public si elles y consentent.
Deux fois par an, le jury de chaque ligue régionale examine les usines vérifiées et accorde une reconnaissance au Niveau 3, 4 ou 5. Le premier cycle se déroule dans la ligue France et Europe de l'Ouest et dans la ligue Amériques, avec une date limite fixée au 31 mars 2027. Les autres ligues proposent dès maintenant l'évaluation et le rapport, et ouvriront la reconnaissance une fois leurs jurys constitués.
Le niveau global ne peut pas dépasser de plus d'un niveau celui du pilier le plus faible. Pour apparaître au Niveau 3, chaque pilier doit être au Niveau 2 ou au-delà. Une usine vérifiée au Niveau 3 dès maintenant peut aussi viser la distinction Plus forte progression, qui exige deux évaluations vérifiées à au moins six mois d'intervalle.
Questions
Est-il utile de demander une vérification au Niveau 3 ?
Si vous voulez un regard extérieur sur vos pratiques, oui. La vérification confronte vos réponses à des preuves et à un échange avec deux praticiens.
Faut-il des machines connectées pour être au Niveau 3 ?
Pas nécessairement. La réponse de Niveau 3 du pilier Données décrit des machines goulots connectées, avec des données collectées de façon centralisée, mais le niveau global autorise un pilier à se situer un niveau plus bas. Une usine dont les autres piliers sont au Niveau 3 et le pilier Données au Niveau 2 reste au Niveau 3 au global. Pour atteindre le Niveau 4, le pilier Données devrait être au Niveau 3 ou au-delà.
Quelles preuves faut-il préparer ?
Des preuves de rituels qui fonctionnent, pas des documents rédigés pour l'occasion. Les jurés demanderont comment chaque élément est utilisé : choisissez donc des éléments que vos chefs d'équipe savent expliquer. Les exigences détaillées en matière de preuves seront publiées dans le règlement.