Niveau 2 : Conscient
Une usine de Niveau 2 obtient entre 200 et 399 au Factory Excellence Index. Elle mesure certaines pertes et tient certains rituels, mais les données arrivent tard, les méthodes varient d'une ligne à l'autre et beaucoup d'actions restent ouvertes.
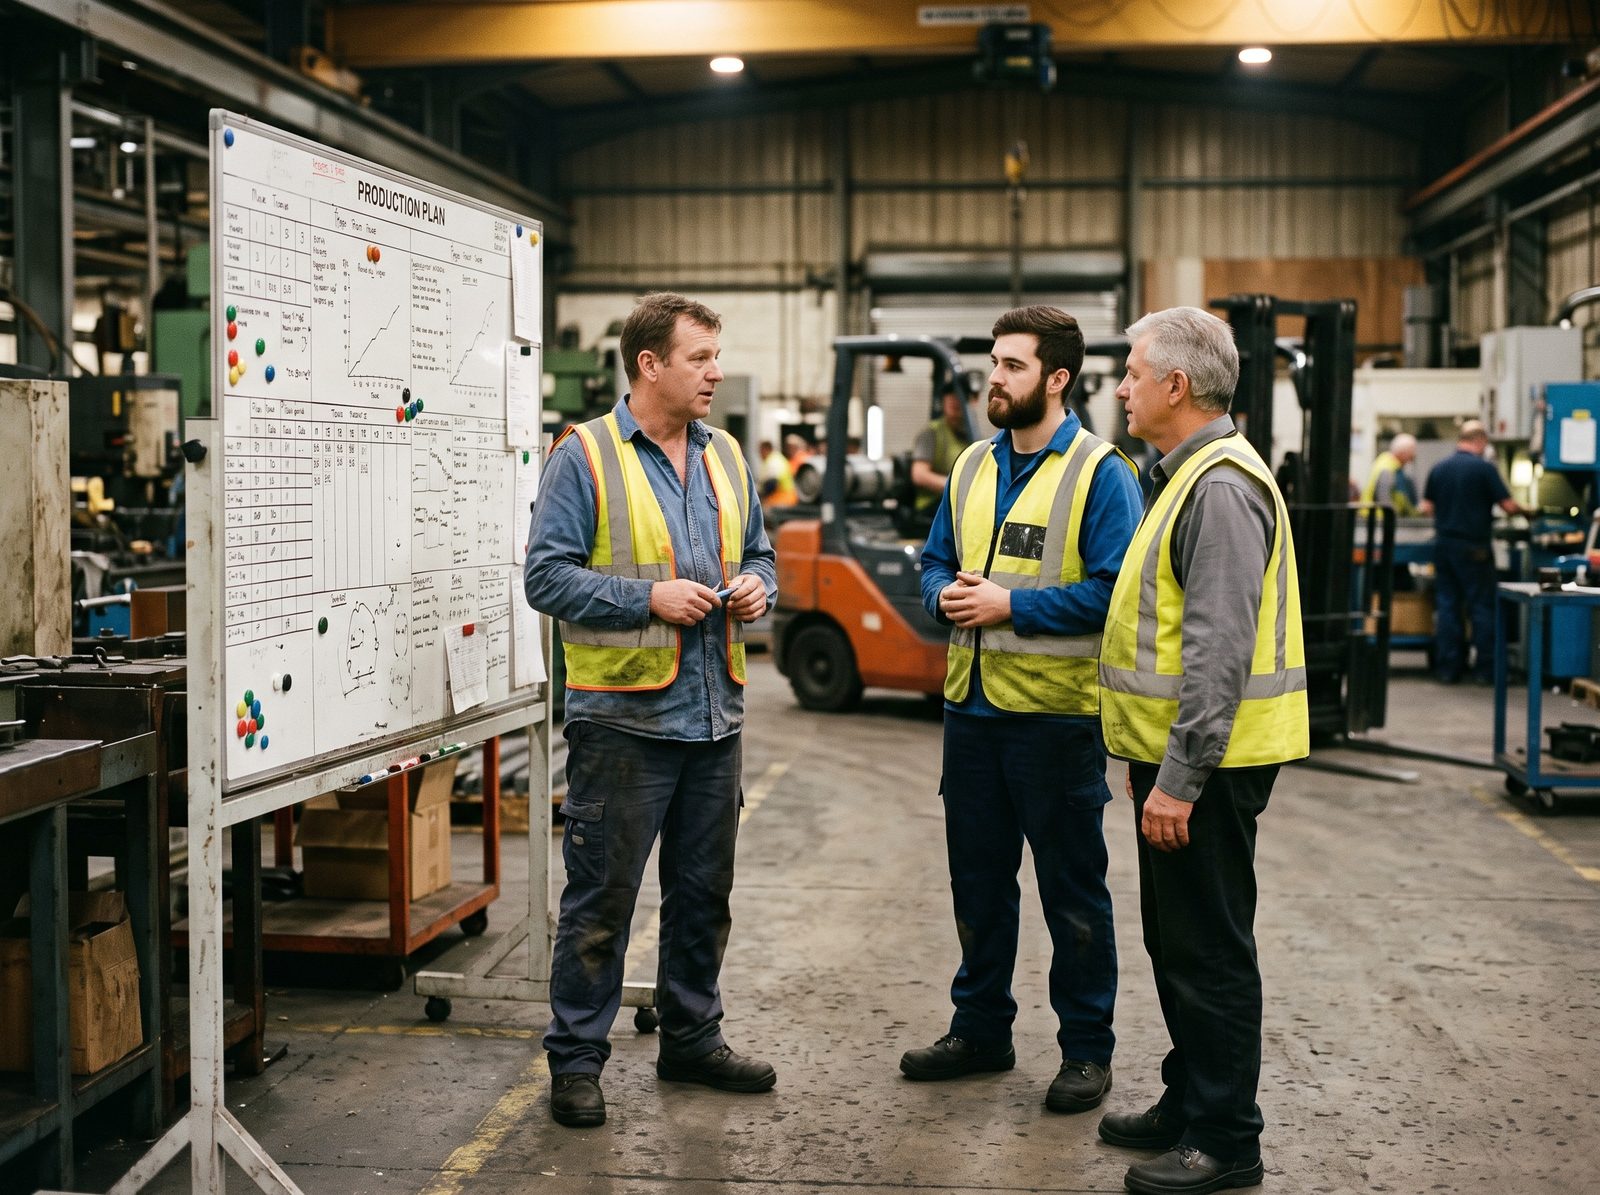
30 minutes de tournée terrain dans une usine de Niveau 2
Au changement de poste, le chef d'équipe sortant laisse une page de notes dans un cahier près de la ligne : « la pince fait encore des siennes », « manque d'étiquettes », un chiffre raturé. Le chef d'équipe entrant les lit seul.
Il y a un tableau, et il a servi récemment. La production par rapport au plan est inscrite pour lundi et mardi ; mercredi est vide, parce que la personne qui le met à jour a été affectée à une autre ligne. Les opérateurs voient rarement un chiffre de moins d'un jour.
La réunion de production quotidienne a lieu la plupart des jours, mais les participants et les sujets abordés dépendent de qui est présent. Les chiffres de la veille viennent de fiches papier que quelqu'un a ressaisies dans un tableur, et quand le chiffre des arrêts est mauvais, la maintenance le conteste. La réunion se termine par des actions notées dans le compte rendu, à côté de celles de la semaine dernière, toujours ouvertes.
Pendant la tournée, le goulot s'arrête. L'opérateur sait qui appeler et appelle, mais aucune règle ne dit quand passer au niveau supérieur si le technicien ne vient pas. L'arrêt est noté sur la fiche papier avec une heure de début et le mot « maintenance ». Le créneau de maintenance préventive de cette machine a été repoussé la semaine dernière pour terminer une commande urgente.
Une usine de Niveau 2 possède la plupart des éléments d'un système. Ce qui lui manque, c'est le bon moment et la régularité : l'information arrive quand le moment d'agir est passé, et chaque rituel dépend de la personne qui l'anime ce jour-là.
À quoi ressemblent généralement les six piliers au Niveau 2
Le tableau reprend la deuxième réponse ancrée de chaque question du modèle. Comparez-le aux indices des piliers de votre rapport d'évaluation ; la page des piliers présente l'ensemble des réponses ancrées.
| Pilier | Pratique typique à ce niveau |
|---|---|
| Visibilité de la performance | Les opérateurs remplissent des fiches papier à chaque poste, ressaisies plus tard dans un tableur. La ligne apprend le lendemain qu'elle était en retard. On cite un rendement ou un TRS (OEE), mais chaque ligne ou chaque poste le calcule différemment. Les chiffres de production sont acceptés, ceux des arrêts sont contestés. |
| Management quotidien et rituels de poste | Une réunion de production quotidienne au contenu et aux participants variables. Passation de consignes par notes en format libre. Tableaux mis à jour de façon irrégulière. Chacun sait qui appeler, sans règle de délai. Certaines routines d'agents de maîtrise existent mais ne sont pas écrites. |
| Résolution de problèmes sur les pertes et les arrêts | Les totaux d'arrêt sont revus chaque mois, avec des priorités fixées à l'expérience. Les causes sont cherchées en discussion informelle ; les contre-mesures sont vérifiées quand quelqu'un y pense. La maintenance préventive existe mais est souvent repoussée. La durée des changements de série est connue approximativement, les micro-arrêts ne sont pas mesurés. |
| Moteur d'amélioration | Des projets ou chantiers kaizen ponctuels, sans lien avec les objectifs. Actions consignées dans les comptes rendus, dont beaucoup restent ouvertes. Quelques instructions écrites, souvent périmées. Gains estimés par le chef de projet ; beaucoup de résultats régressent. |
| Équipes et responsabilisation du terrain | Des enregistrements de formation existent et les chefs d'équipe reçoivent des formations ponctuelles. Les opérateurs proposent des idées de temps en temps, avec peu de retour. Des remerciements informels. Une enquête annuelle. |
| Socle données et connectivité | Quelques affichages machine locaux, ou des données automate non collectées. Temps de cycle idéaux inconnus ou tirés de la plaque constructeur. Données transférées à la main dans l'ERP et stockées sur des lecteurs partagés. La politique informatique s'applique mais n'est pas adaptée à l'atelier. |
Ce qui maintient les usines au Niveau 2
- Les données d'hier, la mémoire de la semaine dernière. Des fiches papier ressaisies plusieurs jours après obligent la réunion à discuter d'arrêts dont personne ne se souvient clairement. La solution n'est pas un meilleur tableur ; c'est de saisir le motif pendant le poste.
- Deux versions de chaque chiffre. Quand les lignes calculent leur rendement différemment et que la maintenance tient son propre relevé des arrêts, les réunions passent leur temps à savoir quel chiffre est le bon. Tant qu'il n'existe pas une définition unique et une source officielle unique, aucune perte ne peut être priorisée avec confiance.
- Des actions qui vivent dans les comptes rendus. Une action écrite dans un compte rendu de réunion, personne ne la regarde la semaine suivante. La liste des actions ouvertes s'allonge, et chacun comprend que décider d'une action ne change rien.
- Des projets sans objectif. Des chantiers kaizen qui ne sont rattachés à aucune perte offrent à l'usine une bonne semaine et peu de choses ensuite. Sans lien avec un objectif de l'usine, personne ne remarque quand les résultats régressent.
- La maintenance préventive, première variable d'ajustement. Chaque report paraît raisonnable sur le moment. Au fil des mois, il transforme le travail planifié en dépannage.
Cinq actions pour amener une usine au Niveau 3
Le Niveau 3 est celui où rituels et définitions sont écrits et appliqués. Ces actions reprennent la deuxième « action suivante » des questions concernées du modèle, dans un ordre qui construit un cycle hebdomadaire qui fonctionne.
- Mois 1 : fiabiliser la réunionÉcrivez l'ordre du jour, figez la liste des participants et commencez à l'heure tous les jours pendant un mois entier, y compris les jours où le directeur d'usine est absent. En parallèle, transformez les notes de passation en un formulaire d'une page aux rubriques fixes : état, points ouverts, sécurité, qualité, matières.
- Mois 1 : une définition, une liste de motifsComparez la manière dont chaque ligne calcule son indicateur de performance, validez une définition écrite unique avec la production, la maintenance et la finance (y compris ce qui compte comme temps requis) et recalculez le mois écoulé avec elle. À partir de quatre semaines de relevés d'arrêts en texte libre, construisez 15 à 25 codes motifs, saisis pendant le poste. Consignez les codes et les temps de cycle idéaux en un seul endroit.
- Mois 2 : le tableau de fin de posteDésignez une personne par poste pour inscrire au tableau, en fin de poste, la production par rapport au plan, avec les deux principales causes de tout écart. Le chef d'équipe explique la plus grosse perte au poste suivant. Un tableau vide devient un sujet de la réunion du lendemain matin.
- Mois 2 : un Pareto hebdomadaire et une méthodeConstruisez un Pareto hebdomadaire du temps d'arrêt par motif pour chaque ligne principale et attribuez les trois premières causes à des personnes nommées. Choisissez une méthode d'analyse (les 5 pourquoi suffisent pour commencer), formez les agents de maîtrise sur un cas réel de leur propre ligne et appliquez-la à chaque événement majeur.
- Mois 3 : une liste d'actions et des règles de délaiSortez toutes les actions des comptes rendus et regroupez-les sur une liste partagée unique : quoi, qui, pour quand. Revoyez-la chaque semaine lors de la même réunion et clôturez ou replanifiez chaque action. Ajoutez des règles de délai à la page d'escalade, en précisant au bout de combien de minutes chaque niveau est appelé, et affichez-la à la ligne.
Refaites ensuite l'évaluation. Si le score a progressé mais pas le niveau, regardez les indices des piliers : la règle du pilier le plus faible en est peut-être la raison.
Ce que signifie le Niveau 2 pour la reconnaissance
Les usines de Niveau 2 ne sont pas éligibles à la Factory Excellence Recognition. Elles reçoivent le rapport complet, y compris les trois plus grands écarts avec une action à 90 jours pour chacun, qui tient lieu de plan pour le trimestre suivant.
La reconnaissance s'ouvre au Niveau 3, lorsqu'une usine peut demander une vérification et être examinée par le jury de sa ligue.
Le niveau global ne peut pas dépasser de plus d'un niveau celui du pilier le plus faible. Une usine peut obtenir 400 ou plus et apparaître malgré tout au Niveau 2 parce qu'un pilier est au Niveau 1. La voie la plus rapide vers le Niveau 3 consiste alors à relever ce pilier, pas à pousser encore les piliers forts. Voir la méthodologie.
Questions
Notre score dépasse 400, mais le rapport indique le Niveau 2. Pourquoi ?
À cause de la règle du pilier le plus faible : le niveau global ne peut pas dépasser de plus d'un niveau celui du pilier le plus faible. Si l'indice d'un pilier est inférieur à 200, ce pilier est au Niveau 1 et le niveau global s'arrête au Niveau 2. Le rapport affiche l'indice de chaque pilier : le pilier qui fixe la limite est donc facile à repérer.
Faut-il remplacer les fiches papier par un système pour atteindre le Niveau 3 ?
Non. La réponse de Niveau 3 sur la saisie des arrêts décrit des opérateurs qui enregistrent les arrêts pendant le poste dans un tableur ou sur un terminal, en choisissant dans une liste de motifs. Un tableur partagé sur un PC de ligne fait l'affaire. L'essentiel est que le motif soit choisi pendant le poste, et non reconstitué après coup.
Sur quel pilier travailler en premier ?
Commencez par les trois écarts que liste votre rapport. Si vous voulez un seul point de départ, faites en sorte que la réunion quotidienne commence à l'heure tous les jours : elle donne à tous les autres piliers un lieu où être passés en revue.