Seviye 1: Reaktif
Seviye 1'deki bir fabrika Factory Excellence Index'te 0 ile 199 arasında puan alır. Performans hafızadan ve son krizden yola çıkılarak yönetilir; bu yüzden kayıpların çoğu görünmez kalır ve düzeltmeler nadiren kalıcı olur.
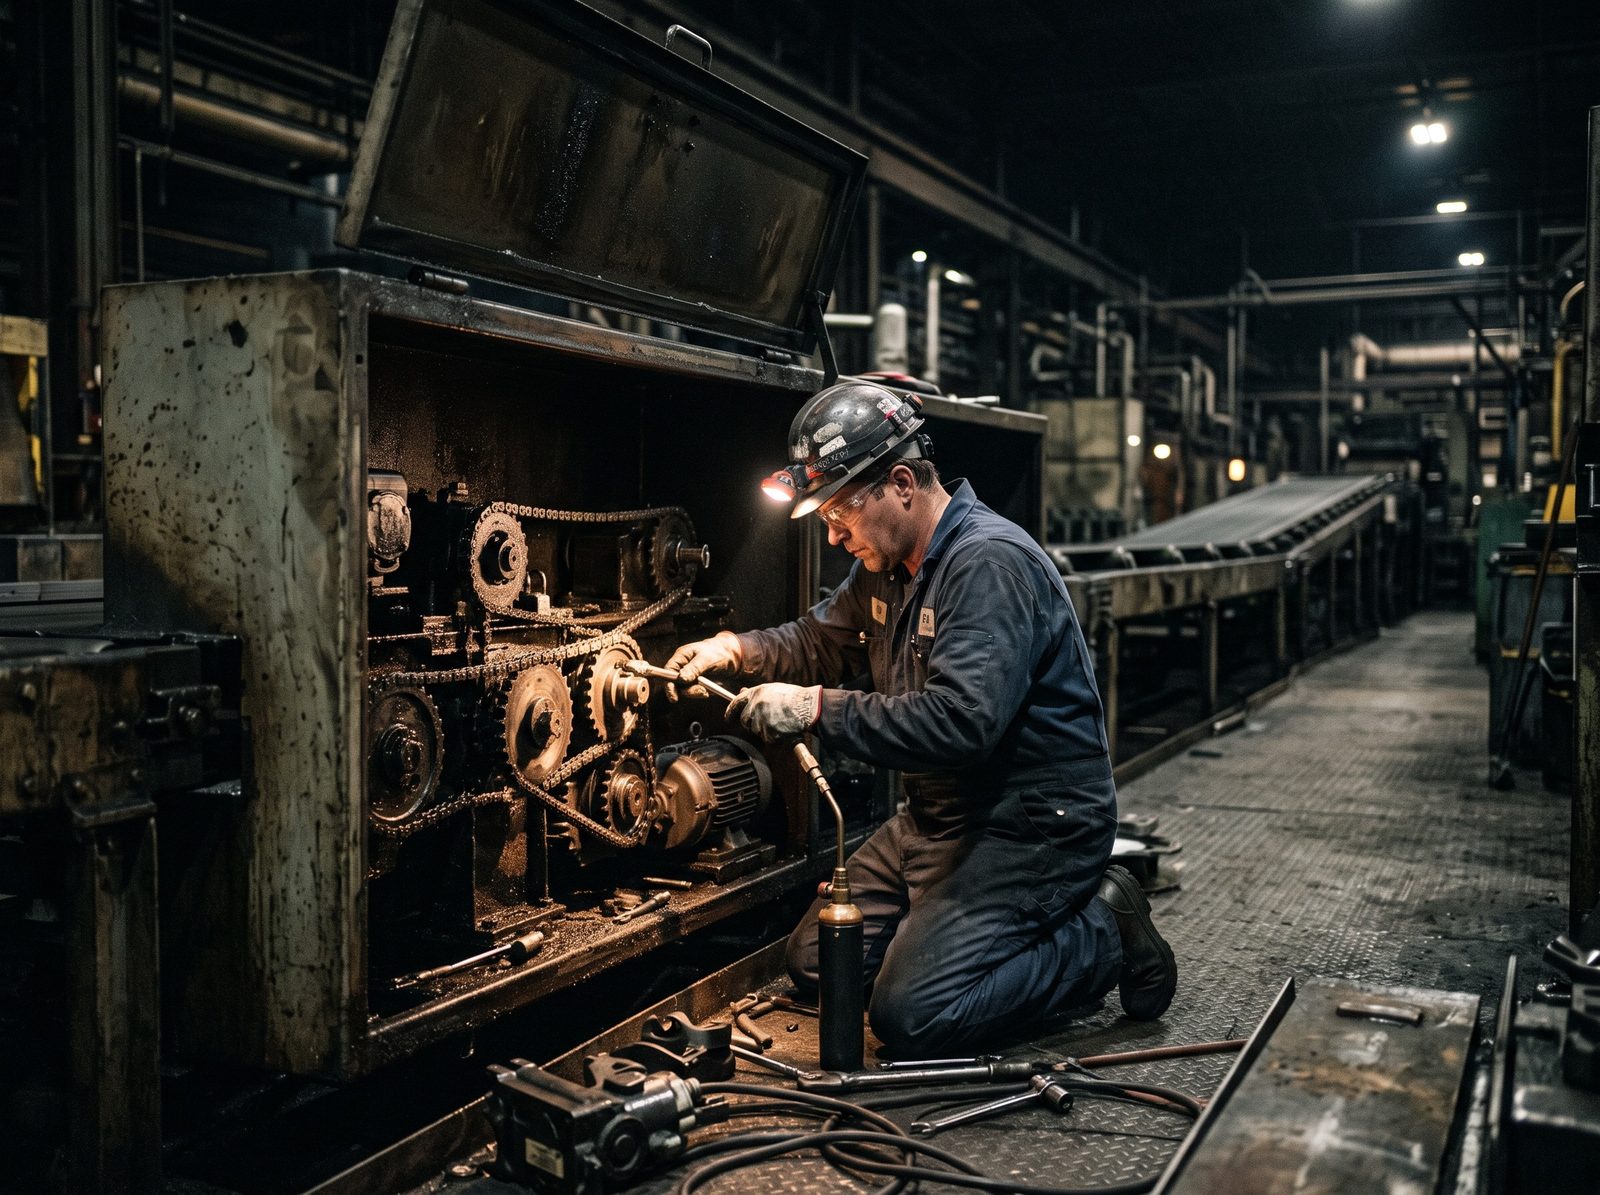
Seviye 1'deki bir fabrikada 30 dakikalık saha turu
Vardiya değişiminde gelin; tablo hemen ortaya çıkar. Gece vardiyası çıkarken sabah vardiyası içeri girer ve gece olanlar, aktarılırsa, ağızdan ağıza aktarılır. Gelen takım lideri darboğazın gecenin bir bölümünde durduğunu, palet sayısının eksik olduğunu fark ederek öğrenir.
Hattın yanındaki panoda, varsa, birkaç hafta öncesine ait bir tarih, bakımın telefon numarası ve bir iş güvenliği afişi vardır. Vardiya boyunca kimse üzerine bir şey yazmaz. Plana karşı üretim, bir operatörün görebileceği hiçbir yerde asılı değildir.
Sabah toplantısı, yapıldığı günlerde, üretim müdürünün odasında ve yeterince kişi geldiğinde başlar. Rakamlar birinin geçen hafta güncellediği bir elektronik tablodan gelir ve konuşma kısa sürede açığın kimin suçu olduğuna döner.
Turun yirminci dakikasında darboğazdaki bir makine durur. Operatör bekler, sonra bir teknisyen aramaya gider; teknisyen makineyi yeniden çalıştırır ve gider. Hattın ne kadar süre durduğunu ya da neden durduğunu kimse kaydetmez. Yarın yine olursa, o vardiyada kim varsa kendi bildiği şekilde halleder.
Bunların hiçbiri insanların umursamadığı anlamına gelmez. Eksik olan, kayıpları görünür kılan bir sistemdir; böyle bir sistem olursa fabrika hepsine tepki vermek yerine hangilerinin üzerine gideceğini seçebilir.
Seviye 1'de altı sütun genellikle nasıl görünür
Tablo, modeldeki her sorunun ilk tanımlı yanıtını izler. Kendi değerlendirme raporunuz bir sütunu diğerlerinden bir basamak yukarıda gösterebilir: orası, üzerine inşa edilecek bir şeyin zaten var olduğu yerdir.
| Sütun | Bu seviyedeki tipik uygulama |
|---|---|
| Performans görünürlüğü | Deftere yalnızca büyük arızalar yazılır. Hat, plandan geri kaldığını haftalık ya da aylık bir rapordan öğrenir. Tek gösterge üretim adedidir; rakamlar toplantılarda tartışılır ve insanlar kendi sayımlarını tutar. |
| Günlük yönetim ve vardiya rutinleri | Düzenli bir toplantı yoktur; sorunlar geldikçe ele alınır. Vardiya devri sözlüdür ya da hiç yapılmaz. Panolar yoktur ya da güncel değildir, eskalasyon o vardiyada kimin olduğuna bağlıdır ve vardiya amirleri günü yangın söndürerek geçirir. |
| Kayıp ve duruşlarda problem çözme | İlgiyi en çok ses çıkaran problem ya da son arıza çeker. Düzeltmeler analiz yapılmadan uygulanır ve işe yarayıp yaramadıklarını kimse kontrol etmez. Bakım arızalara tepki verir ve iki bölüm birbirini suçlar. Ürün değişimleri ve kısa duruşlar ölçülmez. |
| İyileştirme motoru | Bir program yoktur; iyileştirmeler plansız, duruma göre yapılır. Üzerinde anlaşılan aksiyonlar izlenmez, çalışma yöntemleri kişiden kişiye değişir, kazanımlar ölçülmez ve sonuçlar hızla söner. |
| İnsan ve saha sahiplenmesi | Yetkinlikler hiçbir kayıt tutulmadan iş başında öğrenilir. Operatörler problemleri bildirir, o kadar. Takım liderleri liderlik eğitimi almadan teknik becerileri nedeniyle terfi ettirilir, iyi iş takdir görmez ve sahanın sesini duyurabileceği bir kanal yoktur. |
| Veri ve bağlantı altyapısı | Hiçbir makine bağlı değildir ve ideal çevrim süreleri gibi referans verileri yoktur. Üretim verileri kişisel dosyalarda, diğer sistemlerden yalıtılmış halde durur. Saha siber güvenliği dikkate alınmaz. |
Her sütunun, tüm tanımlı yanıtları içeren kendi sayfası vardır: görünürlük, günlük yönetim, problem çözme, iyileştirme, insan ve veri.
Fabrikaları Seviye 1'de tutan şeyler
- Yangın söndürmek, yangın söndürmeyi bırakmak için gereken zamanı yer. Tüm vardiyayı arızaların peşinde geçiren bir vardiya amirinin saha turu ya da duruşlara haftalık bir bakış için yarım saati kalmaz; böylece arızalar sürer gider. Rapor bu profile 'Yangın söndürme' adını verir.
- Çok geniş başlamak. Tüm hatlarda aynı anda başlatılan bir program, Seviye 1'deki bir fabrikanın ayırabileceğinden fazla dikkat ister ve tıkanır. İlk alışkanlıkları oluşturmak için tek bir hat, normalde darboğaz, yeterlidir.
- Rutin yerine ekranla başlamak. Hiçbir toplantıda gözden geçirilmeyen bir ekran duvar süsüne dönüşür. Seviye 1'deki bir fabrikanın ihtiyaç duyduğu ilk veriler, biri her sabah okuduğu sürece elle yazılabilir.
- Tek bir kişiye bağlı rutinler. Sabah toplantısı yalnızca fabrika müdürü içerideyken yapılıyorsa henüz bir rutin değildir. Bunu tatil dönemlerinde ne olduğuna bakarak sınayın.
- Rakamları suçlu bulmak için kullanmak. Bir operatörün kaydettiği duruş ona azar olarak geri dönerse, insanlar duruşları kaydetmeyi bırakır. Veriler azalır ve fabrika giderek daha da kör olur.
Bir fabrikayı Seviye 2'ye taşıyan beş adım
Bunlar, modeldeki ilgili soruların ilk 'sonraki adımından' gelir. Neredeyse hiçbir maliyetleri yoktur, kâğıt üzerinde işlerler ve her biri bir sonrakinin ihtiyaç duyduğu zamanı ya da bilgiyi yaratacak şekilde sıralanmıştır.
- 1. hafta: günlük ayakta toplantıHer gün aynı saatte ve aynı yerde, dört başlıkla 15 dakikalık bir ayakta toplantı yapın: iş güvenliği, kalite, üretim, sorunlar. Söylenecek pek bir şeyin olmadığı günlerde de yapın; bu aşamada alışkanlık içerikten daha önemlidir.
- 1. ila 4. haftalar: darboğazda vardiya kaydıDarboğaz hattına tek sayfalık bir kayıt koyun: beş dakikayı aşan her duruş için başlangıç saati, bitiş saati ve serbest metinle neden. Başka bir şey eklemeden önce dört hafta boyunca her sabah ayakta toplantıda bu kaydı gözden geçirin. Yanına her hat için dünkü üretimi plana karşı asın; gerekirse kâğıt üzerinde.
- 2. hafta: tek sayfa eskalasyon kurallarıHer hat için, her vardiyada bir arıza, bir kalite sorunu ve bir malzeme eksikliği durumunda kimin aranacağını yazın. Vardiya başına üç satırlık yazılı bir devir ekleyin: ne çalıştı, ne durdu ve ne hâlâ açık.
- 3. haftadan itibaren: pazartesi beşlisiHer pazartesi darboğazda geçen haftanın en uzun beş duruşunu listeleyin ve üzerinde çalışmak için birini seçin. Bir saati aşan her arıza için, iş kapatılmadan önce ne olduğunu ve neden olduğunu yazın. Her aksiyonu sorumlusu, tarihi ve fazladan bir sütunla tek bir listeye koyun: işe yaradığını nasıl anlayacağız?
- 4. haftadan itibaren: vardiya amirinin turunu koruyunHer vardiya amirinden günde 30 dakikayı, aynı güzergâhta ve aynı saatte yapılan bir saha turu için ayırmasını isteyin. Ayakta toplantıda ekibe tek bir soru sorun: dün sizi ne yavaşlattı? Yanıtları panoya yazın.
90 gün sonra değerlendirmeyi yeniden yapın ve ilkiyle yanıt yanıt karşılaştırın. İlerleyen sorular hangi alışkanlıkların tuttuğunu, ilerlemeyenler ise sonraki 90 günün nereye yönelmesi gerektiğini gösterir.
Seviye 1 takdir açısından ne anlama gelir
Seviye 1'deki fabrikalar Factory Excellence Recognition için uygun değildir. Diğer tüm fabrikalarla aynı anlık raporu alırlar: puan, seviye, radar grafiği, sütun endeksleri, profil tipi ve her biri için somut bir 90 günlük adım içeren en büyük üç açık. Seviye 1'deki bir fabrika için bu rapor, planın kendisidir.
Takdir, isteğe bağlı ve ücretsiz bir doğrulamanın ardından Seviye 3'te başlar. Oraya ulaşmak, aşağıdaki kural nedeniyle önce en zayıf sütunları yukarı taşımayı gerektirir.
Genel seviyeniz, en zayıf sütununuzun seviyesinden en fazla bir seviye yukarıda olabilir. Veri sütunu Seviye 1'de olan bir fabrika, diğer sütunları ne kadar güçlü olursa olsun, genel olarak Seviye 2'ye ulaşabilir ama Seviye 3'e ulaşamaz. Hesaplama metodoloji sayfasında açıklanmıştır.
Sorular
Seviye 1 sonucu kötü bir sonuç mu?
Doğru bir başlangıç noktasıdır ve bu, gönül okşayan bir sonuçtan daha faydalıdır. Endeks çabayı ya da yeteneği değil, yönetim uygulamalarını ölçer; Seviye 1 puanı, fabrikanın kayıpları görünür kılan rutinlere henüz sahip olmadığını söyler. Rapordaki üç 90 günlük adım tam da bu durum için yazılmıştır.
Seviye 2'ye geçmek için yazılıma ihtiyacımız var mı?
Hayır. Bu sayfadaki her adım kâğıt üzerinde ya da bir elektronik tabloda işler: bir duruş kaydı, bir eskalasyon sayfası, bir pazartesi listesi, bir ayakta toplantı. Endeks, hangi sistemi kullanırsa kullansın ya da hiç kullanmasın tüm fabrikalara açıktır ve katılım hiçbir satın alma gerektirmez. İzleme seçeneklerine ilişkin rehberlik ayrıca factorymetrics.org adresinde ele alınıyor.
Hangi hatla başlamalıyız?
Darboğazla: fabrikanın sevk edebileceği miktarı sınırlayan hat ya da makine. Orada kaybedilen zaman tüm fabrika için kaybedilmiş zamandır; bu yüzden bir duruş kaydı ve pazartesi gözden geçirmesi karşılığını ilk orada verir.